Постоянные поломки исполнительных механизмов, вызванные высокой инерцией тяжелых металлических частей, вынуждают инженеров искать альтернативные конструкционные материалы. Базовые сплавы железа и алюминия в современных высокоскоростных станках вплотную приблизились к пределу своих физических возможностей. Замена массивных узлов на современные полимерные композиты полностью устраняет проблему паразитных вибраций и критических перегрузок электроприводов. Интеграция углепластиковых элементов гарантирует оборудованию кратный прирост производительности, снижает затраты на энергопотребление и избавляет предприятие от регулярных аварийных остановок линий.
Как внедрение деталей из углепластика меняет работу промышленного оборудования
Преимущества перехода от металлических сплавов к полимерным композитам
Современное высокотехнологичное производство требует непрерывного роста скоростей. Когда классические станки упираются в технологический тупик из-за тяжести собственного железа, на смену традиционному алюминию и нержавеющей стали приходят композиты. Удельный вес углепластика почти в два раза меньше, чем у алюминиевых сплавов, при этом по показателям удельной прочности он превосходит большинство марок конструкционных сталей. Динамические элементы, созданные из этого материала, обладают феноменальной жесткостью и одновременно демонстрируют высокий модуль упругости. В практических условиях эксплуатации это свойство обеспечивает мгновенное гашение паразитных микровибраций, возникающих при резкой смене направления движения узла.
На упаковочной линии замена стального пневматического захвата на карбоновый аналог снизила массу исполнительного узла с 4,2 кг до 0,9 кг. Это позволило программистам перенастроить циклы контроллера, подняв общую производительность упаковочного конвейера на 35% без риска перегрева приводных моторов.
Снижение износа динамических узлов за счет облегчения массы
Каждый лишний килограмм на подвижной каретке или портале ЧПУ — это скрытый враг редуктора и направляющих. Постоянная необходимость ежедневно разгонять и резко тормозить избыточную массу приводит к тому, что подшипники разбиваются за несколько месяцев, а на линейных направляющих появляется глубокая выработка. Применение деталей из углепластика кардинально снижает нагрузку на механический привод, продлевая межсервисный interval станка в три-четыре раза. Пропадает люфт в шарико-винтовых передачах, ремни приводов перестают растягиваться, а сервомоторы работают в штатном температурном режиме без ухода в тепловую защиту.
Уменьшение маховых масс позволяет избежать упругих деформаций самой станины при экстремальном реверсе, что напрямую отражается на финальной точности обработки изделий. Любые люфты в кинематических парах минимизируются естественным путем.
Какие типы деталей изготавливают из листового карбона
Подвижные рычаги манипуляторы и элементы кинематики станков
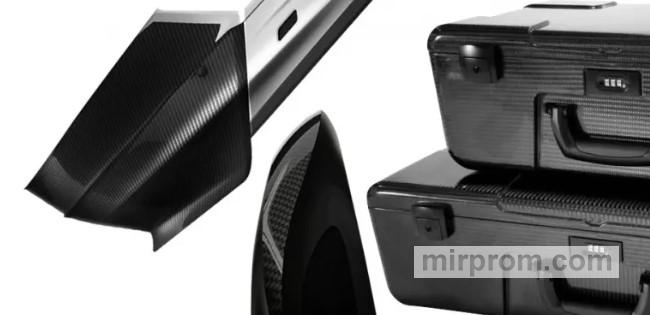
Плоский листовой углепластик служит идеальной заготовкой для широкого спектра деталей, работающих под знакопеременными нагрузками. Из него вырезают соединительные тяги, кулисы, элементы коромысел и плоские рамы для координатных столов лазерных граверов. Карбоновые пластины толщиной от 4 до 10 миллиметров без проблем заменяют собой фрезерованные алюминиевые плиты в робототехнике, где рука манипулятора обязана совершать до трех циклов в секунду.
Защитные кожухи панели и экраны для агрессивных сред
Помимо силовых компонентов, углепластиковые материалы востребованы при обустройстве внешней защиты технологических зон. Защитные кожухи, экраны и панели из тонкого листового карбона не только снижают общий вес станка, но и обеспечивают абсолютную инертность к внешним воздействиям. Сталь ржавеет, а алюминий окисляется от постоянного контакта со щелочными моющими растворами или агрессивной смазочно-охлаждающей жидкостью. Карбоновый щиток полностью равнодушен к воздействию большинства видов промышленной химии, кислот и нефтепродуктов.
Технологический процесс обработки и раскроя листового углепластика
Выбор структуры листа тип плетения и толщина плиты
Физика композитного листа принципиально отличается от монолитного проката металла. Свойства углепластика напрямую зависят от внутренней структуры заготовки, плотности углеткани и калибра используемой нити. При проектировании деталей критически важно выбрать правильный тип плетения верхних и внутренних слоев композита. Полотняное плетение Plain гарантирует строго равномерную, стабильную жесткость детали в обоих ортогональных направлениях, что незаменимо для калибров и ложементов. Саржевое плетение Twill за счет диагонального переплетения нитей 3K или 12K обеспечивает материалу повышенную стойкость к изгибающим нагрузкам и обладает характерным ярко выраженным эстетическим рисунком.
Толщина заготовки подбирается строго под расчетный уровень механического напряжения. Для легких декоративных или защитных панелей достаточно купить плиту толщиной 1.5–2 мм, тогда как несущие силовые кронштейны потребуют использования массивного многослойного карбоного пирога толщиной до 12 мм.
Особенности фрезерования на ЧПУ станках без деламинации
Механический раскрой на станочном оборудовании полимерных плит таит в себе скрытую опасность — риск расслоения структуры. При неправильном подборе инструмента края вырезанного контура моментально превращаются в лохматую бахрому, а слои эпоксидной смолы отходят друг от друга. Фрезеровка ЧПУ требует применения специализированных твердосплавных фрез типа «кукуруза» или инструмента с алмазным напылением. Особое внимание уделяется температурному режиму: перегрев зоны реза вызывает термическую деструкцию смолы. Чтобы избежать плавления матрицы и надежно связать опасную точечную графитовую пыль, обработку ведут на высоких оборотах шпинделя с обязательным использованием водяной ванны или туманного охлаждения СОЖ.
Листайте таблицу вправо ↔️
| Толщина листа (мм) | Тип фрезы ЧПУ | Обороты шпинделя (об/мин) | Способ охлаждения | Контроль технадзора (Устранение деламинации) |
| 1.0 – 2.0 | Твердосплавная «кукуруза» | 18 000 – 24 000 | Воздушное дутье / Вакуум | Визуальный осмотр под лупой 4х на микросколы |
| 3.0 – 5.0 | Алмазное напыление (PCD) | 15 000 – 18 000 | Водяной туман / Погружение | Проверка торца на расслоение иглой-щупом |
| 6.0 – 12.0 | Компрессионная фреза | 12 000 – 15 000 | Жидкостное (водная ванна) | Измерение микрометром уширения кромок |
Правила взаимодействия с производственным подрядчиком композитов
Подготовка чертежей и файлов для передачи в цех раскроя
Чтобы запустить производство деталей без задержек и недопонимания со стороны технологов завода, заказчик обязан предоставить корректные файлы исходников. Для выполнения плоского сквозного ЧПУ раскроя идеально подходит векторный чертеж DXF, в котором все линии контуров должны быть строго замкнуты. Если планируется сложная трехмерная обработка детали со снятием фасок, выборками под головки болтов или созданием внутренних пазов, инженеры цеха потребуют полноценную объемную модель STEP. В техническом задании обязательно прописывается требуемая шероховатость торцов, точные габаритные допуски и критически важное для распределения нагрузок направление укладки лицевого слоя ткани.
Делегирование резки заводу-изготовителю листовых материалов
Пытаться сэкономить, покупая сырьевые листы в одном месте, а затем отдавая их на резку сторонним мастерским по обработке дерева — прямой путь к получению бракованной партии. Обычные мебельные станки лишены жесткости, не имеют систем улавливания токопроводящей пыли и быстро выходят из строя. Рациональнее доверить весь цикл работ профильному предприятию, обладающему специализированным парком оборудования.
Многие поставщики листового углепластика сами выполняют раскрой по чертежу заказчика. Например, московская компания Carbon Composites (comcarbo.ru) поставляет листы и режет детали на станке с ЧПУ по файлам DXF.
Промышленные условия гарантируют идеальную геометрию реза. Руководителю предприятия, планирующему долгосрочную модернизацию узлов, имеет смысл выбрать изготовление деталей на comcarbo.ru, чтобы исключить риски промежуточного брака сырья и получить изделия с заводским штампом ОТК. Для первичной оценки затрат снабженцам стоит заранее прицениться к стоимости резки на comcarbo.ru, отправив имеющиеся файлы планируемых векторов на предварительный инженерный аудит.
Где физические свойства углепластика накладывают ограничения
Температурные лимиты полимерных связующих смол
При всех своих выдающихся достоинствах, любой полимерный композит имеет четко очерченные физические границы применения. Ключевое ограничение накладывает не само прочное углеволокно, а удерживающая его органическая эпоксидная матрица. Стандартные типы смол, используемые при формовании плит, начинают терять жесткость и размягчаться уже при стабильном нагреве свыше 120°C. При превышении этой критической точки полимер плывет, структура деформируется, и деталь безвозвратно теряет свои несущие свойства.
Поведение карбона при точечных ударных нагрузках и трении
Углепластиковые изделия демонстрируют невероятную прочность вдоль направления укладки волокон, но пасуют перед радиальными сосредоточенными ударами. Случайное падение тяжелого гаечного ключа или удар молотком по поверхности детали могут не оставить видимых вмятин на глянцевом внешнем слое, но вызовут обширный закол и глубокие скрытые внутренние трещины в структуре.
Материал обладает низкой стойкостью к абразивному истиранию при прямом сухом контакте с движущимися металлическими деталями. Для решения этой проблемы в местах сопряжения и сквозной фиксации метизов в тело карбона принудительно запрессовывают или вклеивают латунные и стальные резьбовые втулки.
Как решают задачу при разном бюджете
Сделать самому: где реально сэкономить
Когда бюджет на производство жестко ограничен рамками мелкого ремонта, инженеры часто выбирают наколенный метод решения задачи. Сэкономить в данном случае удается за счет отказа от услуг сторонних операторов ЧПУ. Заказчик приобретает готовую фабричную карбоновую пластину небольшого формата, а финишную подгонку контура выполняет ручным инструментом. Разметка наносится по бумажному шаблону, отверстия сверлятся на малых оборотах по жестким металлическим кондукторам, а раскрой по прямой линии ведется алмазной пилкой. Это чрезвычайно трудоемкий процесс, требующий обязательного использования качественных респираторов для защиты легких от мелкодисперсной пыли. Метод абсолютно неприменим для серийного выпуска, но полностью оправдывает себя при создании единичных простейших ремонтных подкладок или изоляционных пластин.
Нанять частника: как проконтролировать скрытые работы
Средний уровень расходов подразумевает передачу работы фрилансерам или мелким гаражным мастерским, имеющим в распоряжении простейшие портальные фрезеры. Стоимость деталей в этом случае выходит привлекательной, однако риски получить скрытый брак возрастают. Нанимая подобного исполнителя на аутсорс со своим или его материалом, представитель заказчика обязан лично проконтролировать ключевые этапы скрытых работ. На торцах готовых деталей не должно быть малейших следов бахромы и утолщений кромок. Если мастер использовал затупившуюся фрезу, внутреннее расслоение проявит себя не сразу, а лишь спустя пару недель работы детали под реальной вибрационной нагрузкой на оборудовании цеха.
Заказать под ключ у профильной компании
Для средних и крупных промышленных предприятий единственным разумным вариантом остается оформление договора на полный цикл изготовления деталей. Этот подход требует максимальных стартовых вложений в смету, но полностью ликвидирует риск остановки фабрики из-за некачественных комплектующих. Профессиональный подрядчик самостоятельно подберет оптимальную структуру слоев, направление армирования под конкретный вектор нагрузок и проведет чистый рез на прецизионных станках с водяным охлаждением.
Чтобы гарантированно защитить проект от финансовых потерь, руководителю инженерного отдела целесообразно детально сравнить бюджет на производство деталей из углепластика на comcarbo.ru для размещения сложного комплексного заказа. В рамках такого сотрудничества завод берет на себя стопроцентную юридическую ответственность за соблюдение конструкторских допусков, предоставляя клиенту готовую серийную партию деталей с официальными паспортами качества.
Часто задаваемые вопросы (FAQ)
Проводит ли углепластик электрический ток?
Да, в отличие от стеклопластика на основе диэлектрического кварцевого волокна, детали из карбона обладают выраженной электропроводностью. Основой материала служат графитовые нити, которые отлично пропускают электрический ток. Данное свойство физической структуры требует обязательного использования диэлектрических прокладок при прямом монтаже любых токоведущих шин, кабельных клемм или плат автоматики непосредственно на карбоновое основание корпуса станка.
Можно ли в деталях из карбона нарезать резьбу?
Нарезать внутреннюю резьбу стандартным метчиком непосредственно в полимерном теле углепластика категорически не рекомендуется. Тонкие витки композитной резьбы под нагрузкой моментально раскрошатся из-за хрупкости эпоксидного связующего. Для надежной фиксации резьбовых метизов в деталях предварительно фрезеруют сквозные или глухие посадочные отверстия увеличенного диаметра, в которые на прочный компаунд вклеивают металлические резьбовые вставки (футорки).
Чем отличается плетение Plain от Twill в работе деталей?
Разница кроется в схеме переплетения пучков графитовых нитей. Плетение Plain имеет строгую шахматную структуру, обеспечивающую материалу изотропную стабильность физических размеров и одинаковую прочность плит на растяжение по обеим осям. Плетение Twill формирует характерный диагональный рисунок, за счет чего пучки нитей уложены с меньшим количеством перегибов. Это придает листам Twill более высокий предел прочности на изгиб и кручение под переменными нагрузками динамических узлов.
Какую максимальную толщину листа можно раскроить на ЧПУ?
Промышленные фрезерные комплексы без проблем осуществляют сквозной высокоточный раскрой монолитных углепластиковых плит толщиной до 20–30 миллиметров. Ключевым ограничением выступает длина рабочей части режущего инструмента и необходимость обеспечения эффективного послойного вывода графитового шлама из глубокого паза. Обработка сверхтолстых заготовок ведется на пониженных подачах фрезы с обязательным обильным жидкостным охлаждением зоны резания.