Сварная деталь и фрезерная операция часто встречаются в одном заказе: рама должна получить опорную плоскость, кронштейн — посадочное место, корпус — ровный фланец, а сварная сборка — координаты для крепёжных отверстий. На чертеже это нередко выглядит просто: сварить пластины и снять несколько миллиметров с поверхности. Но после сварки заготовка уже не является набором идеально плоских исходных листов. Она имеет собственную геометрию, тепловую историю, остаточные напряжения, швы, припуски и ограничения по закреплению.
Главная цель фрезеровки сварной детали — не сделать все поверхности «как можно красивее». Она состоит в том, чтобы создать те базы и формы, от которых реально зависит сборка и работа узла, сохранив разумный объём обработки. Тогда чертёж не заставляет снимать металл ради абстрактной точности и не оставляет без внимания поверхность, на которой действительно держится конструкция.
Что именно должна исправить обработка
Начать стоит с вопроса о функции поверхности. Привалочная плоскость может нужна для установки на фундамент, сопряжения с корпусом, герметизации, крепления направляющей или точного измерения. В каждом случае важны разные свойства: плоскостность, положение относительно отверстий, шероховатость, параллельность с другой плоскостью, отсутствие выступающего шва. Формула «отфрезеровать верх» не говорит, какой результат нужен и откуда считать его высоту.
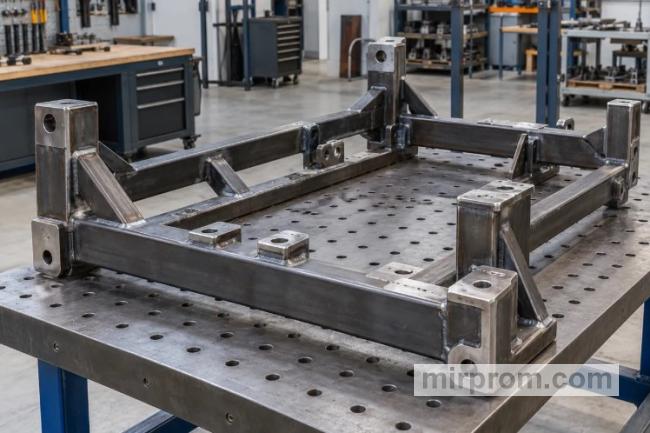
Иллюстрация, созданная с помощью ИИ.
Полезно разделить поверхности на три группы. Первая — рабочие базы: именно по ним собирают или устанавливают деталь. Вторая — места сопряжения: там стоят ответные пластины, подшипниковые корпуса, направляющие, уплотнения. Третья — свободные зоны, где обработка требуется лишь для снятия помехи, заусенца или обеспечения доступа. Такое разделение сразу показывает, где нужен размер и критерий контроля, а где не стоит создавать дорогое и бессмысленное требование.
Если рама опирается на четыре площадки, нельзя автоматически заменять их обработкой одного большого стола. Иногда четырёх точек достаточно для функции, иногда нужна общая плоскость. Это конструкторское решение, связанное с нагрузками и монтажом. Фрезеровщик может предложить технологичный маршрут, но не должен угадывать, какая схема опоры допустима для объекта.
Сварка меняет исходную геометрию
Тепловой цикл и локальные деформации после сварки означают, что размеры заготовок до сборки и размеры готового узла — разные состояния. Изделие может локально повести, пластины могут потерять взаимную параллельность, а участки возле швов — иметь неровность. Нельзя по общему чертежу обещать, что обработка «вернёт всё в ноль»: для этого нужен припуск, доступ инструмента, правильные базы и достаточная жёсткость детали.
Поэтому на документации важно различать два вида размеров. Одни относятся к заготовкам до сварки и помогают собрать узел. Другие относятся к финальному состоянию после сварки и обработки. Если эти значения смешаны, исполнитель не понимает, что контролировать до обработки, а что — после неё. В результате может не хватить металла на выравнивание либо критичная поверхность окажется недоступной.
Сварной шов тоже является частью реальной геометрии. Он может выступать, мешать установке детали на стол, пересекать траекторию фрезы, находиться рядом с зоной прижима или быть недопустимым в месте будущего сопряжения. Указывать швы нужно не ради описания операции, а потому что они влияют на достижимость требуемой поверхности. Особенно полезны сечения там, где шов расположен с обратной стороны фрезеруемой стенки.
Припуск: запас металла, а не неопределённость
Чтобы получить обработанную плоскость из сварной поверхности, на ней должен остаться материал, который можно снять. Припуск нельзя назначать универсальной цифрой из чужого заказа: он зависит от материала, размера детали, способа сборки, ожидаемой деформации, доступности операции и заданного результата. Но сам принцип неизменен: если на чертеже финальный размер уже совпадает с номиналом исходной пластины, а после сварки требуется выровнять эту сторону, у технологии может не быть запаса.
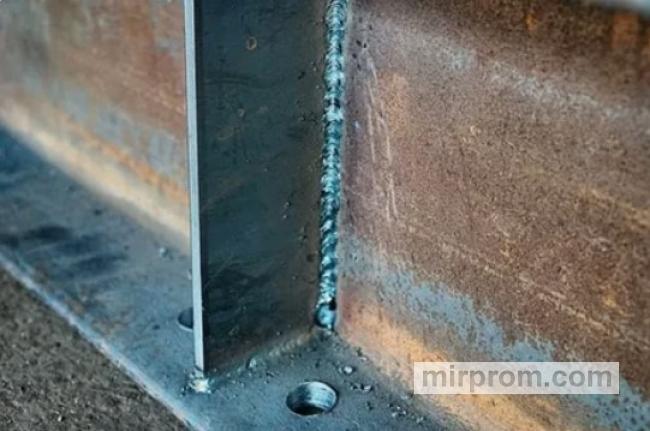
Иллюстрация, созданная с помощью ИИ.
Обратная крайность — оставлять большой неопределённый припуск «на всякий случай». Он увеличивает массу, время резания, риск вибраций и может потребовать иной заготовки. Рациональнее заранее определить, где нужна обработка и какой диапазон исходной геометрии допускает проект. На основании этих данных можно обсуждать технологический припуск для конкретной детали, а не переносить в ТЗ случайное число.
Необходим также запас по доступу. Фреза должна подойти к поверхности, пройти её длину, выйти из резания и не столкнуться со стенкой, ребром, шпилькой или ранее приваренной деталью. Углублённый карман с вертикальными стенками, маленький внутренний угол и высокий борт могут сделать требование формально нарисованным, но практически недостижимым выбранным инструментом. Если внутренний радиус ограничен сопрягаемой деталью, это надо показать в модели или на увеличенном виде.
Базирование определяет, что получится после фрезерования
Одна из самых неприятных ситуаций: поверхность отфрезерована ровно, но находится не там, где нужна сборке. Это происходит, когда деталь установили по удобным, но нефункциональным точкам. В техническом задании полезно назвать первичную опорную поверхность, направление, которое фиксирует поворот, и элемент, задающий продольное положение. Для сложной сварной рамы стоит также указать, допускается ли выправление до обработки и каков вид детали в момент установки.
База может быть временной — технологической, а может остаться рабочей в готовом изделии. Эти роли не стоит путать. Например, необработанный край удобен для первого закрепления, но готовая плоскость должна быть расположена относительно отверстий и другого обработанного торца. Тогда маршрут обычно строится так, чтобы после создания первой базы деталь можно было переустановить относительно неё. Подробную карту операции определяет производство, однако конструктор обязан дать систему конечных связей.
Размеры от сварного шва почти всегда требуют пояснения
Шов может иметь переменный профиль, быть зачищенным или оказаться в зоне, где его нельзя использовать как стабильную измерительную линию. Если размер всё же дан «от шва», необходимо определить, от какой поверхности или точки он откладывается в готовом состоянии. Гораздо надёжнее связать обработанный элемент с базовой плоскостью, осью отверстия или номинальной поверхностью конструкции.
Жёсткость детали и закрепление не бывают второстепенными
Во время фрезерования на деталь действуют силы резания. Тонкая стенка, длинная полка или рама с открытым контуром может отклоняться при зажиме и частично возвращаться после снятия. Тогда измерение на станке и фактическая форма после освобождения различаются. В руководстве Sandvik Coromant по фрезерованию прямо названы жёсткое закрепление, минимальный вылет инструмента и правильная опора детали среди основных условий для уменьшения вибраций.
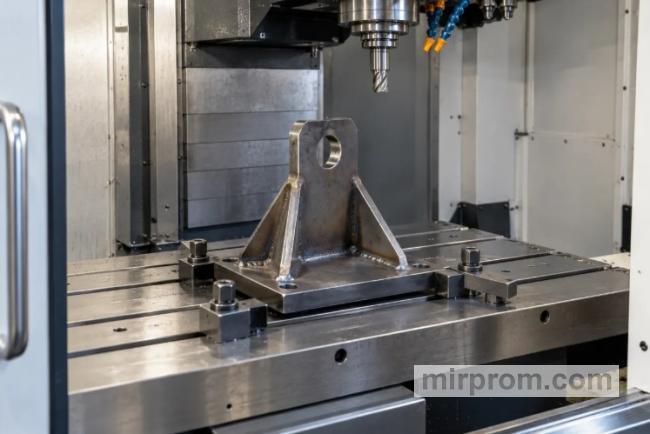
Иллюстрация, созданная с помощью ИИ.
Это не аргумент в пользу чрезмерного зажима: слишком сильное прижатие способно само деформировать сравнительно гибкую конструкцию. Задача — найти опоры и точки фиксации, которые удерживают деталь в релевантном состоянии. Для заказчика полезно показать участки, которые нельзя зажимать, декоративные поверхности, тонкие стенки, места установки будущего оборудования и допустимые технологические точки. Чем больше геометрия напоминает сварной каркас, тем важнее эти сведения.
Длинный вылет фрезы и глубокая полость тоже влияют на стабильность. Sandvik отмечает связь вылета, закрепления и вибрации, а также необходимость опирать заготовку в направлении сил резания. Не нужно превращать это в предписание по оборотам и подаче: их выбирают для конкретного станка, материала и инструмента. Но важно не проектировать тонкий закрытый карман там, где можно дать доступ с другой стороны или изменить форму ребра.
Обрабатывать до сварки, после неё или в два этапа
Единого правильного порядка нет. Некоторые детали удобно обработать до сварки, чтобы создать базовые элементы и упростить сборку. Другие поверхности имеет смысл оставлять с припуском и выводить в окончательный размер после сварки, потому что именно их взаимное положение критично в финальном узле. Возможен и двухэтапный маршрут, когда первая обработка создаёт базы, а завершающая уточняет рабочие плоскости.
Выбор зависит от того, что должно быть точным в собранном состоянии. Если важно положение подшипниковых посадок в раме после всех тепловых воздействий, ориентироваться только на точность отдельных пластин до сварки недостаточно. Если же деталь представляет собой набор пластин без жёстких финальных координат, лишняя обработка после сварки может не добавить пользы. Проект должен сформулировать приоритет, а технология подберёт последовательность.
- До сварки удобно готовить поверхности, которые помогают собрать узел и не потеряют смысл после нагрева.
- После сварки обрабатывают элементы, чьё взаимное положение важно именно в готовой сборке.
- В два этапа работают, когда необходимы и ранние базы, и точные конечные поверхности.
- Последовательность нельзя выбрать по названию операции: её определяют геометрия, швы и функция узла.
Отверстия и фрезерованные плоскости должны говорить на одном языке
Часто на сварной детали есть и фрезерованная привалочная поверхность, и отверстия. Важно определить, что является базой для чего. Если отверстия сверлят относительно уже обработанной плоскости, их положение легче связать с монтажом. Если они сделаны раньше, после сварки и обработки надо понимать, какие отклонения по отношению к новым базам допустимы. Простое соседство размеров на одном листе эту логику не передаёт.
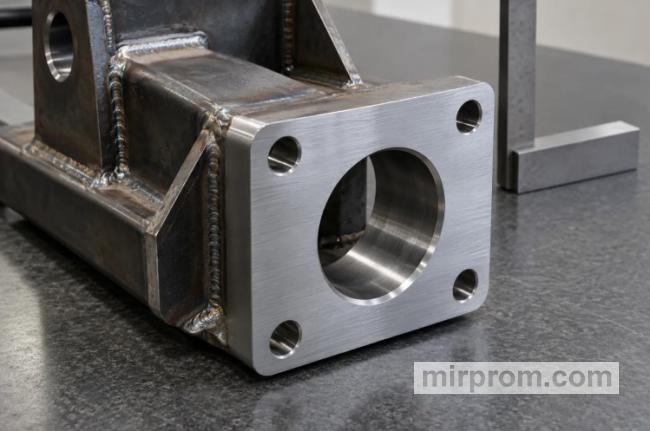
Иллюстрация, созданная с помощью ИИ.
Для ответного корпуса или плиты полезно приложить сборочный вид: какие поверхности соприкасаются, через какие отверстия проходит крепёж, где есть направляющие элементы. Такой вид не заменяет расчёт соединения, но спасает от типичной ошибки — идеально выдержать расстояние от внешнего края детали, который в сборке ничего не определяет.
Нужна ли вся поверхность или только площадка
Полная обработка крупной поверхности выглядит аккуратно, но может быть избыточна. Иногда оборудование опирается на несколько небольших площадок, и именно они должны лежать в одной системе. В другом случае уплотнение требует непрерывного пояса, а направляющая — протяжённой плоскости. У этих задач разные критерии, объём обработки и способ контроля.
Выражение «убрать волнистость» не годится как требование. Лучше назвать область: прямоугольник, кольцевую площадку, полосу под направляющей, контур фланца. Указать, что именно важно: отсутствие выступающего шва, плоскостность, высота относительно другой базы, шероховатость, ширина контакта. Тогда технолог понимает границу фрезерования, а контролёр — что измерять.
Как подготовить задание без лишней обработки
- Покажите готовый сварной узел, а не только отдельные пластины до сборки.
- Выделите рабочие плоскости, отверстия и торцы, от которых зависит сборка.
- Привяжите финальные размеры к понятным базам, а не к переменному профилю шва.
- Отделите размеры до сварки от размеров после сварки и окончательной обработки.
- Укажите зоны швов, усилителей, запреты на зажим и особенности доступа к поверхности.
- Передайте модель или сечения для карманов, внутренних углов и закрытых зон.
- Не назначайте технологический припуск произвольно: согласуйте его на конкретной геометрии.
Иллюстрация, созданная с помощью ИИ.
Если в заявке показаны готовый сварной узел, швы, зоны закрепления и финальные базы, возможности фрезерной обработки можно сопоставить с конкретной геометрией детали ещё до запуска. Такой разговор помогает отделить обязательные привалочные поверхности от участков, где обработка не влияет на сборку.
Что остаётся за пределами фрезерной операции
Обработанная плоскость может быть геометрически корректна, но это ещё не доказательство прочности сварного соединения, устойчивости рамы, герметичности, вибрационной стойкости или пригодности оборудования для конкретной среды. Материал, конструкция швов, расчёт нагрузок, защитные покрытия и требования безопасности определяются проектом. Особенно это важно для несущих конструкций, машин, трубопроводных систем и объектов с обязательными нормами.
Хорошо подготовленная сварная деталь даёт фрезеровке понятную задачу: снять материал в доступной зоне, сформировать названные базы и подтвердить согласованные параметры. Чем точнее на чертеже выражена функция поверхностей, тем меньше вероятность превратить разумную финальную обработку в дорогую попытку исправить неописанную конструктивную проблему.