Надежность промышленной магистрали во многом зависит от качества разъемных соединений, испытывающих постоянные гидравлические и температурные нагрузки. Любая ошибка при комплектации объекта приводит к срыву сроков монтажа, дорогостоящим простоям или масштабным авариям на линиях. Чтобы исключить подобные риски на объектах водоснабжения, газораспределения и нефтехимии применяется единый технический регламент. Чтобы обеспечить абсолютную герметичность стыков запорной арматуры и технологического оборудования, инженерам необходимо четко понимать, какой именно фланец для трубы гост 33259 требуется под конкретные условия эксплуатации трубопроводных систем.
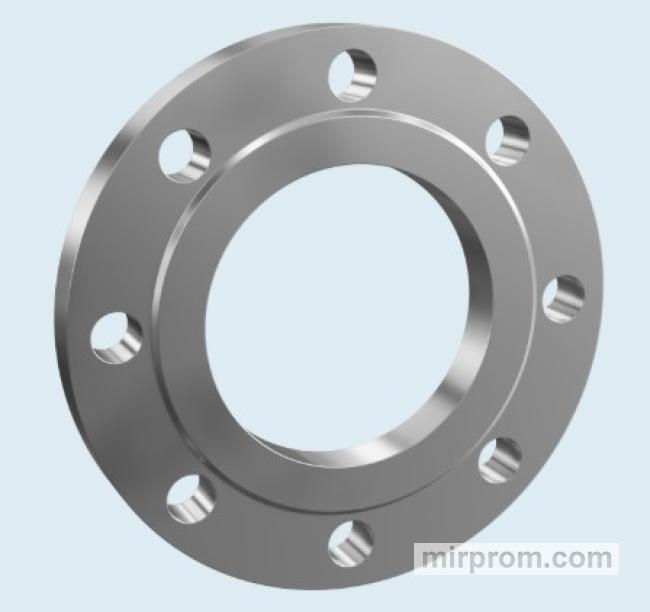
Почему старые фланцы не подходят к новым задвижкам
Реальные последствия слепого доверия советским чертежам
При реконструкции действующих цехов или замене изношенных элементов трубопроводных систем монтажники часто совершают фатальную ошибку, пытаясь сопрягать новые соединительные детали со старыми узлами. Современная запорная арматура выпускается строго по актуальным нормативам, в то время как на трубопроводах советской постройки десятилетиями стоят диски, изготовленные по чертежам прошлого века. Купили дорогую задвижку, а старый плоский фланец не насаживается по крепежным отверстиям, и объект «стоит» в ожидании переделки.
На подстанции в Твери при замене задвижки Ду 300 оставили старые советские фланцы. Из-за несовпадения крепежного ряда 1 и ряда 2 шпильки встали наперекос, сорвало резьбу при пуске, ущерб от залива насосной составил 450 000 рублей. Попытка сэкономить на копеечной детали привела к капитальному ремонту всего силового оборудования станции, поскольку геометрия и допуски старых деталей трубопровода фатально разошлись с ответкой новой импортной задвижки.
Как изменилась логика главного фланцевого стандарта
Внедренный в промышленность актуальный межгосударственный стандарт на стальные фланцы кардинально изменил подход к стандартизации арматурных узлов. Путаница в маркировках, когда проектировщик пишет цифры по старой привычке, а завод отгружает по закону, регулярно приводила к логистическим сбоям на закупках. Новый документ полностью упразднил разрозненные советские стандарты, объединив плоские, воротниковые и свободные модели в единую систему с четкой классификацией.
Новый гостовский стандарт заменил цифровое обозначение уплотнительных поверхностей на понятный буквенный код, что снизило риск перебивки заказов снабженцами. Контроль качества на производстве стал жестче: теперь каждая партия деталей проходит обязательную проверку на скрытые поры и просадки геометрии с помощью ультразвука.
Разбираемся в шифрах инженеров для точного заказа деталей
Что скрывают параметры DN и PN на теле фланца
Правильный подбор конструктивных особенностей стальных соединительных деталей начинается с точного перевода проектных шифров в физические размеры. Заказчик путает внутренний проход трубы с толщиной стенки и получает деталь, которая проваливается внутрь трубопровода или перекрывает поток среды. Условный диаметр указывает исключительно на внутренний диаметр отверстия, обеспечивающий расчетный объем прокачки жидкости или газа, а наружные габариты самого кольца будут существенно отличаться в зависимости от рабочего давления.
Номинальное давление определяет, какую нагрузку способно выдержать фланцевое соединение без деформации металла и потери герметичности. Использование фланца с PN 1.0 МПа на линии с постоянным рабочим давлением 1.0 МПа без учета гидравлических ударов — это грубейшее нарушение требований безопасности. При резком скачке давления в системе происходит деформация зеркала фланца и вылет прокладки, что напрямую нарушает требования промышленной безопасности Федеральных норм и правил (ФНП). Для стабильной работы сети инженеры всегда закладывают запас по прочности металла, ориентируясь на специальную поверочную таблицу технадзора.
Листайте таблицу вправо ↔️
| Параметр маркировки по ГОСТ 33259 | Значение инжиниринга | Что измерить штангенциркулем (Контроль технадзора) |
| DN (Ду) | Условный проход среды | Внутренний диаметр отверстия плоского фланца с точностью до мм |
| PN (Ру) | Номинальное давление, кгс/см² | Толщину юбки или диска (чем выше PN, тем толще металл) |
| Тип 01 / Тип 11 | Конструктивный тип | Наличие конусного воротника под приварку встык |
| Ряд 1 / Ряд 2 | Присоединительный ряд | Расстояние между центрами противоположных отверстий |
Плоский или воротниковый: выбираем конструкцию под свои задачи
Анатомия типа 01 и типа 11 для разных магистралей
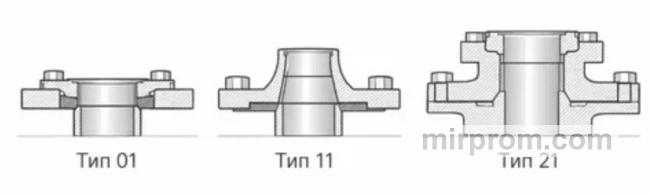
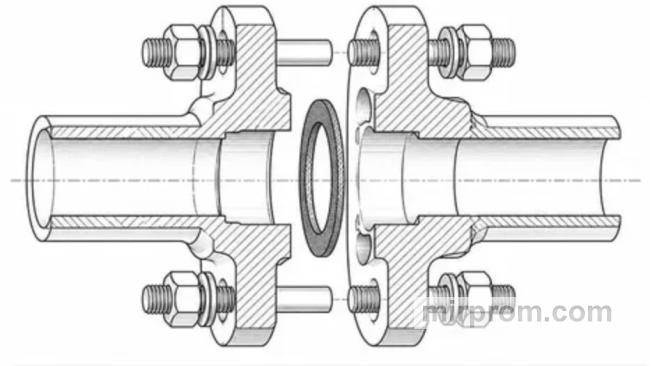
Определившись с диаметром, необходимо подобрать оптимальный тип стального приварного фланца с учетом условий работы стыка. Неопытные строители часто поддаются желанию сэкономить и приварить дешевый плоский фланец туда, где труба вибрирует от работы мощного насоса или подвергается резким температурным перепадам. Конструкция типа 01, известная как плоскач, надевается непосредственно на саму трубу и фиксируется двумя угловыми сварными швами. Такой монтаж оправдан на вспомогательных технологических линиях, водоводах ЖКХ и ненагруженных магистралях с давлением до 25 кгс/см².
Для экстремальных нагрузок предназначен воротниковый тип фланца, обозначаемый в спецификациях как тип 11. Этот элемент имеет характерный юбочный конус и приваривается к трубе строго встык единственным кольцевым швом. За счет плавного перехода толщины металла от воротника к стенке трубы узел отлично справляется с изгибающими моментами, осевыми силами и высокими пульсациями потока. Воротниковые модели незаменимы на магистральных газопроводах и технологических линиях нефтепереработки с номинальным давлением до 250 кгс/см².
Свободные фланцы на кольце для сложных участков
Для специфических монтажных условий инженеры выбирают конструктивное исполнение свободного фланцевого соединения на приварном кольце, проходящее в каталогах как тип 02. Представьте сложный монтаж стыка в узком колодце или на высоте, где невозможно провернуть тяжелую задвижку для поимки отверстий под болты. Приварное кольцо жестко фиксируется на торце трубы, а сам крепежный диск остается подвижным, позволяя монтажникам легко центровать болтовые отверстия в любых пространственных положениях.
При работе со свободными конструкциями важно не допускать технологических ошибок. Приваривать само свободное кольцо намертво к трубе для мнимой надежности категорически запрещено. При таком подходе полностью теряется смысл свободной конструкции, кольцо жестко защемляется и быстро трескается из-за отсутствия необходимого люфта при неизбежном тепловом расширении металла.
Как не ошибиться с геометрией зеркала и уплотнителями
Алфавит исполнений от А до М и правила их стыковки
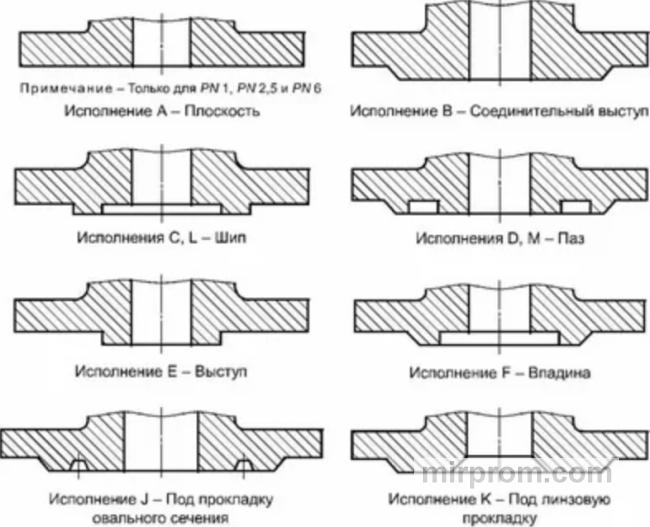
Абсолютная герметичность соединения зависит не только от силы затяжки шпилек, но и от точного совпадения формы сопрягаемых уплотнительных поверхностей по новому госту. Обычная ситуация на объекте: рабочие затянули болты со всей силы, а из-под фланца бьет фонтан, потому что по ошибке соединили два фланца с одинаковым выступающим зеркалом вместо положенной сопряженной пары. Для исключения течей стандарт ввел строгую систему геометрии стыка:
- Исполнение А. Полностью плоская поверхность, используемая преимущественно на низких давлениях.
- Сочетание исполнений B и F. Классическая инженерная пара с выступом и ответной впадиной под стандартную арматуру.
- Пара исполнений C и D. Плотный замок типа шип-паз, незаменимый для удержания летучих и опасных газов.
- Исполнения J и K. Специальные исполнения под металлические линзы и прокладки овального сечения для давлений свыше 63 кгс/см².
Каждому исполнению своя прокладка
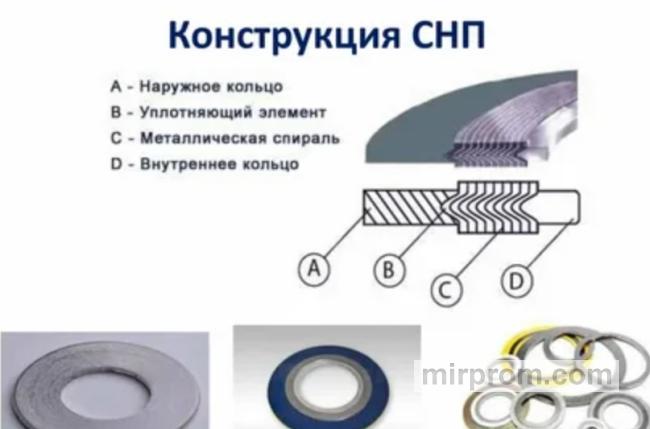
Надежный подбор уплотнительных материалов для межфланцевого зазора должен полностью соответствовать типу химической агрессивности перекачиваемой среды. Поставили обычный дешевый паронит на агрессивную щелочь, и его полностью разъело за неделю работы, что привело к разгерметизации контура. Для каждого зеркала фланца существует свой тип material: плоские эластичные прокладки подходят для воды, фторопласт выбирают для кислот, а спирально-навитые уплотнения (СНП) незаменимы на температурных стыках.
Установка самодельной резиновой прокладки на паровую линию высокого давления — это прямое нарушение требований безопасности. Происходит мгновенное выгорание и выдавливание незащищенной резины из зазора, за которым следует мощный выброс острого пара с высоким риском для жизни операторов, что грубо нарушает требования промышленной теплоэнергетики. На ответственных паропроводах должны стоять только сертифицированные выжимные прокладки из армированного графита или металлические чечевицы.
Какая марка стали спасет металл от мороза и химии
Три главных сплава для суровой российской реальности
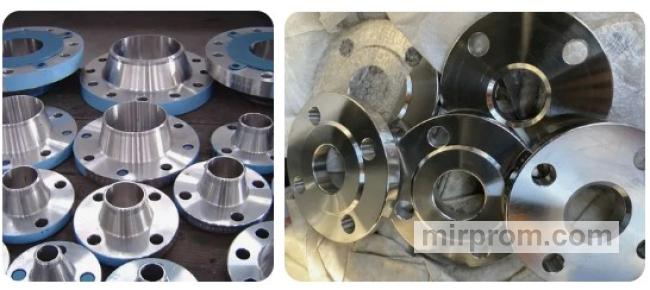
Эксплуатационная живучесть стыка напрямую привязана к химическому составу сплава, из которого завод деталей трубопроводов вытачивает крепежные диски. Наружный трубопровод на Урале лопнул в январские морозы, потому что фланцы были изготовлены из обычной углеродистой стали 20, совершенно не рассчитанной на работу при сильном минусе. Проектировщик обязан соотносить физико-химические свойства металлов с климатической зоной строительства объекта.
Для большинства стандартных систем водоснабжения в умеренном климате оптимально подходит углеродистая сталь 20. Если объект строится в условиях Крайнего Севера, применяется низколегированная сталь 09Г2С, сохраняющая пластичность при падении температуры до -70 °С. Для пищевых комбинатов, фармацевтических производств и химических заводов детали изготавливают из высоколегированной нержавеющей стали марки 12Х18Н10Т, полностью инертной к воздействию кислот.
Как не ошибиться при разном бюджете
Сделать самому: где реально сэкономить
При ограниченных средствах на обустройство простых вспомогательных линий можно обойтись базовыми решениями без потери надежности. Инженеры используют бесплатные параметрические калькуляторы для точного расчета длины шпилек и подбора плоских деталей типа 01 вместо дорогих воротниковых моделей, если это не противоречит регламентам давления. Для простых сетей горячего водоснабжения вполне достаточно приобрести стандартный крепеж класса прочности 5.8, отказавшись от избыточных высокопрочных метизов.
Нанять частника: как проконтролировать скрытые работы
Если для сварки трубопровода привлекается сторонний исполнитель, заказчик обязан жестко контролировать ключевые этапы монтажа арматурного узла. Технадзор проверяет соосность приварки диска к торцу трубы с помощью угольника, чтобы исключить перекос при фиксации болтов. Важно провести визуальный осмотр уплотнительного зеркала до момента установки уплотнения — на нем полностью должны отсутствовать глубокие забоины, царапины и ржавчина, способные нарушить герметичность.
Заказать под ключ у профильной компании
Для ответственных промышленных объектов и магистральных сетей высокого давления любые компромиссы исключены. Профессиональный монтаж специализированной компанией гарантирует прохождение узлом всех этапов неразрушающего контроля, включая ультразвуковой аудит сварных швов. Чтобы существенно снизить сметные расходы и получить проверенные детали без коммерческих наценок посредников, имеет смысл выбрать и прицениться к стальным фланцам напрямую от производителя с предоставлением заводских паспортов качества и доставкой на строительную площадку точно в согласованный срок.
Часто задаваемые вопросы (FAQ)
В чем ключевая разница между старым ГОСТ 12820-80 и новым ГОСТ 33259-2015?
Новый регламент полностью отменил старую советскую линейку стандартов, объединив все конструкции в один документ. В отличие от плоских деталей прошлого века, современный стандарт значительно ужесточил геометрические допуски, перевел цифровую кодировку исполнений поверхностей на буквенную и ввел обязательное требование по неразрушающему контролю марок стали для исключения заводского брака.
Можно ли состыковать плоский фланец типа 01 и воротниковый тип 11 на одной трубе?
Если их номинальный диаметр, давление, крепежный ряд и буквенные исполнения уплотнительных поверхностей полностью идентичны, они физически соединятся с помощью шпилек в один узел. Однако воротниковый тип изначально проектируется под высокие давления, где плоские модели использовать категорически запрещено правилами безопасности, поэтому подобные гибридные узлы на магистральных линиях не допускаются.
Что означает маркировка «Ряд 2» на фланце ГОСТ 33259?
Стандарт предусматривает два независимых геометрических ряда присоединительных размеров, которые различаются количеством отверстий под болты и их диаметром при одинаковом условном проходе. В отечественной инженерной практике ряд 2 является стандартом по умолчанию, под него проектируется практически вся российская запорная арматура и насосное оборудование.