Высокий процент дефектов при нанесении защитных покрытий регулярно приводит к срыву сроков сдачи объектов и колоссальным финансовым потерям для исполнителя. Попытки исправить дефекты лакокрасочного покрытия металлоконструкций на объекте задним числом обходятся предприятиям в три раза дороже, чем строгое следование технологии с самого первого прохода. Чтобы навсегда исключить повторные переделки и необоснованные списания материалов, необходимо перестроить контроль на каждом этапе техпроцесса — от абразивоструйной подготовки до финальной сушки.
С чего начать борьбу за идеальное защитное покрытие без лишних переделок
Даже незначительные причины брака АКЗ на начальном этапе работ способны полностью уничтожить адгезию финишных слоев ЛКМ. Мастера на объектах часто сталкиваются с подрывом старого слоя или обильными соплями на металле, когда бригада пытается исправить дефекты поверхностным окрашиванием. Настоящая защита металлоконструкций от коррозии требует не маскировки проблем, а глубокого понимания физики процессов и жесткого контроля со стороны технадзора. Приемка объекта заказчиком превратится в формальность, если каждый слой системы ляжет на очищенную основу без малейших признаков отслоения или вздутия эмали.
Срыв сдачи резервуарного парка в Самаре из-за шелушения грунта на площади 400 квадратных метров наглядно показывает цену технологической халатности. Ущерб составил 480 000 рублей, которые ушли на повторный пескоструй, срочную закупку дорогостоящих лакокрасочных материалов и оплату сверхурочных смен. На финишном покрыствии образовалась сплошная шуба из-за того, что на этапе нанесения грунта ОТК пропустил скрытый непрокрас на сложных сварных швах балок.
Как правильно подготовить основание детали чтобы краска не слезла через месяц
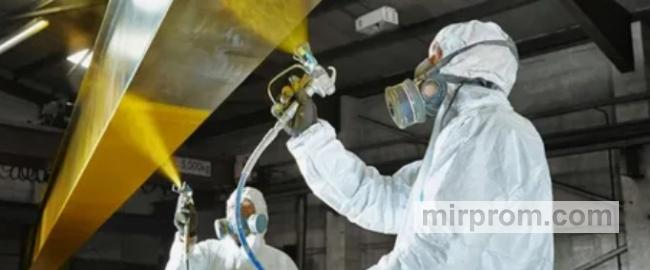
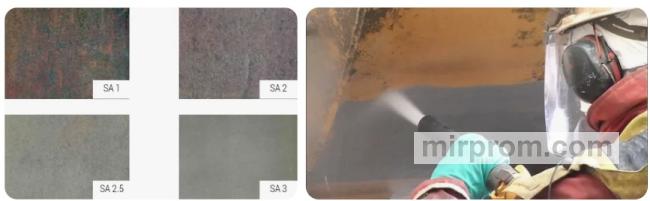
Ручная зачистка проката ручными щетками или обычными шлифовальными болгарками неизбежно ведет к появлению подпленочной коррозии и гарантирует стопроцентный брак на ответственных объектах. Нормативная подготовка поверхности металлоконструкций перед окрашиванием по госту требует полного удаления прокатной окалины, плотной ржавчины и старых покрытий механизированным способом. Только качественный пескоструйный аппарат, цена которого быстро окупается за счет отсутствия рекламаций, способен создать необходимую шероховатость для надежного зацепления праймера. Правильно подобранное сопло и оптимальный расход абразива позволяют добиться идеальной насечки на металле без риска завалить профиль.
Засыпать в промышленный аппарат обычный карьерный или речной песок ради копеечной экономии на купершлаке — самый опасный народный метод из интернета. Мелкая кварцевая пыль намертво забивает поры сплава, образуя невидимый разделительный слой, и вызывает моментальный скрытый окисел. Нанесенная поверх такой пыли дорогостоящая эмаль начнет отваливаться целыми пластами вместе со слоем грунта спустя две недели после сдачи объекта. Профессионалы предпочитают песочить только специализированными остроугольными шлифзернами, гарантирующими стабильный результат. Чтобы полностью исключить отслоения, рекомендуем своевременно выбрать профессиональное абразивоструйное оборудование https://antikor-nn.ru/catalog/ из сертифицированного ассортимента.
Какие скрытые ловушки подстерегают инженера при подаче сжатого воздуха
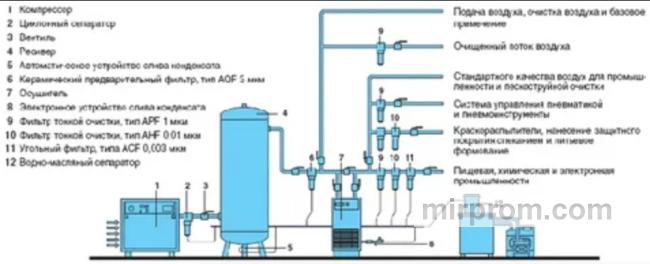
Попадание компрессорного масла и мелкодисперсного конденсата в воздушную линию сводит на нет усилия пескоструйщиков и маляров. Современная система очистки воздуха от масла и воды для покраски металла должна полностью исключать появление влаги на выходе из сопла. Если компрессор начинает плеваться влагой, на свежеокрашенном глянцевом покрытии мгновенно образуются сквозные кратеры и мелкие пузыри, требующие полной зачистки. Магистральный фильтр быстро забивается грязью, если в системе отсутствует предварительное отделение тяжелых фракций нагара и капель жидкой фазы.
Использование изношенного ресивера без организации ежедневного принудительного слива скопившегося конденсата приводит к критическому гидроудару при резком падении давления в сети. В этот момент происходит мгновенный разрыв подающего резинового шланга высокого давления, что неминуемо влечет за собой риск тяжелого травмирования оператора. Правила безопасности Ростехнадзора при работе с сосудами под давлением строго запрещают эксплуатацию емкостей с неисправной дренажной арматурой. Для обеспечения стабильного давления в сети и предотвращения аварийных ситуаций на постах АКЗ имеет смысл сравнить параметры и выгодно купить компрессорное оборудование проверенных брендов.
Листайте таблицу вправо ↔️
| Компонент линии | Тип собираемого дефекта | Метод проверки технадзора |
| Сепаратор циклонный | Крупные капли воды, масляный туман | Проверка автоматического клапана слива |
| Осушитель рефрижераторный | Микроскопическая остаточная влага | Контроль стабильности точки росы (+3°C) |
| Магистральный фильтр | Твердые частицы, пыль, нагар | Мониторинг датчика падения давления на картридже |
mirprom.com
Как избежать подтеков и пузырей на этапе финишного окрашивания конструкций
Стабильная технология нанесения антикоррозийных покрытий безвоздушным способом позволяет переносить составы высокой вязкости с минимальным процентом потерь на туманообразование. Когда маляр настраивает рабочее давление безвоздушного аппарата высокого давления при покраске, он должен добиться идеально ровных краев факела. Если на границах факела появляются заметные хвосты, плотность мокрого слоя станет неравномерной, что приведет к образованию шагрени и глубоких подтеков. Попытка навалить толщину за один проход без учета времени межслойной сушки неизбежно вызовет растрескивание полимера.
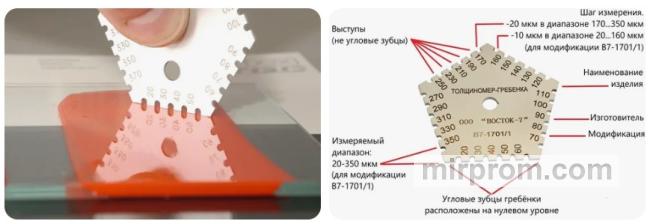
Разбавлять густую краску чистым растворителем на глаз до состояния воды, если аппарат начинает плеваться — грубейшая технологическая ошибка. Избыток растворителя полностью разрушает сухой остаток полимерной основы лакокрасочного материала. После испарения летучих веществ на детали останется тончайшая пленка без заявленных защитных свойств, которая покроется сеткой трещин при первой же смене температуры. Контролировать параметры распыления и толщину слоя необходимо с помощью специальной калибровочной гребенки непосредственно во время работы маляра. Чтобы исключить подобные дефекты на производстве, целесообразно оценить технические параметры и подобрать надежное безвоздушное окрасочное оборудование промышленного класса.
Почему микроклимат и защита маляра напрямую влияют на итоговый результат
Точное соблюдение правил техники безопасности при проведении антикоррозийных работ защищает не только здоровье персонала, но и страхует предприятие от технологического брака. Если на неотапливаемом объекте выпадает утренняя роса, красить по свежести металлические балки категорически запрещено. Температура очищенной стальной поверхности перед распылением состава должна быть как минимум на 3 градуса выше текущей точки росы. Контроль параметров среды выполняется с помощью цифрового гигрометра и бесконтактного пирометра несколько раз за смену.
Отсутствие качественного защитного шлема с принудительной подачей очищенного воздуха заставляет пескоструйщика работать в обычном тканевом респираторе. Вдыхание мелкодисперсной пыли купершлака вызывает удушье, быструю утомляемость и мгновенное падение концентрации внимания оператора. В результате уставший рабочий перестает выдерживать правильный шаг и угол наклона сопла, допуская критические пропуски и перегрев металла. Использование сертифицированных средств индивидуальной защиты сиз гарантирует стабильную производительность труда и исключает появление дефектов из-за человеческого фактора.
Как решают задачу антикоррозийной защиты при разном бюджете
Сделать самому: где реально сэкономить
Использование ручных аппаратов эконом-класса оправдано только на небольших объемах до 50 квадратных метров при ремонте неответственных конструкций. Возможность самостоятельной подготовки деталей механическим способом позволяет снизить первоначальные затраты на аренду техники. Главные риски такого подхода — высокая трудоемкость процесса, полное отсутствие автоматизации контроля факела и высокий шанс получить скрытые непрокрасы на стыках фасонных элементов. Экономия на профессиональном аутсорсинге оборачивается необходимостью локального ремонта покрытия уже через полгода эксплуатации.
Нанять частника: как проконтролировать скрытые работы
Этот вариант считается оптимальным для объектов среднего масштаба в коммерческом секторе. Контроль наемной бригады должен быть поэтапным: инспектор обязан проверять чистоту основания до нанесения первого слоя праймера. Требуйте от исполнителей использования исправных аппаратов высокого давления и обязательно проверяйте толщину каждого подсохшего слоя сертифицированным магнитным толщиномером. Все скрытые работы должны фиксироваться в специальных актах с подписями ответственных лиц.
Заказать под ключ у профильной компании
Премиальное решение для крупных промышленных предприятий, химических заводов и инфраструктурных объектов. Все технологические операции выполняются строго по регламентам международных стандартов силами аттестованных маляров и пескоструйщиков. Применяются мощные дизельные винтовые компрессоры и высокопроизводительные многопостовые агрегаты, обеспечивающие непрерывный цикл работы. Гарантия на комплексную защиту металла в этом случае составляет от 5 до 15 лет, а брак полностью минимизирован за счет сквозного приборного контроля среды.
Часто задаваемые вопросы (FAQ)
Можно ли наносить антикоррозийную краску прямо на ржавчину без пескоструя?
Нанесение грунт эмали по ржавчине на металлоконструкции без предварительной очистки допускается исключительно для декоративных ограждений или неответственных бытовых элементов. На несущих строительных конструкциях и технологическом оборудовании такой подход гарантирует стопроцентный брак покрытия в кратчайшие сроки. Оставшиеся под слоем полимера очаги коррозии, влага и остатки окалины продолжат разрушать сплав изнутри, что приведет к сквозному отслоению системы АКЗ.
Какое давление воздуха считается оптимальным для безвоздушного окрасочного аппарата?
Регулировка рабочего давления безвоздушного аппарата высокого давления при покраске производится индивидуально под каждую марку лакокрасочного материала. Для большинства стандартных защитных составов среднее рабочее давление в гидросистеме составляет от 150 до 220 бар. Давление плавно увеличивают до тех пор, пока полностью не исчезнут пульсации и неровные края по границам факела распыления.
Каким прибором точнее всего проверять толщину готового защитного покрытия?
Профессиональное измерение толщины сухого слоя антикоррозийного покрытия на стали толщиномером выполняется с помощью электронных приборов магнитного или вихретокового типа. Замеры проводят в нескольких точках каждого конструктивного элемента по нормативному правилу, где не менее 90% полученных значений должны строго соответствовать проектной толщине. Все приборы контроля должны иметь действующие свидетельства о поверке.