Финишный этап любого производства напрямую определяет, доедет ли продукция до конечного потребителя в товарном виде или превратится в неликвид по дороге. Ручная обмотка силами линейного персонала часто оборачивается неконтролируемыми расходами, порчей грузов и простоями в зоне отгрузки. Чтобы радикально оптимизировать этот процесс, компаниям необходимо правильно подобрать современное оборудование для упаковки в пленку, соответствующее специфике и масштабам их бизнеса.
Выгоды перехода от ручной обмотки к автоматизированным системам
Прекращение потерь на перерасходе стрейча и повреждении грузов
Кладовщики мотают паллеты вручную на глаз, из-за чего рулоны стрейча улетают в два раза быстрее нормы, а груз все равно заваливается в кузове фуры. Без жестких стандатового натяжения рабочие либо перетягивают упаковку, повреждая товарные коробки, либо оставляют ее слишком свободной.
На подмосковном складском комплексе логистической компании из-за ручной обмотки и плохой фиксации ящиков на поддоне при транспортировке перевернулся груз электроники, сумма ущерба составила 420 000 рублей. Подобные инциденты полностью исключают автоматические упаковочные системы автоматизации процессов. Машина четко контролирует количество слоев, усилие стрейч-пленки и гарантирует предсказуемое снижение издержек производства на упаковочные материалы. Каждая обмотанная паллета получается стандартно жесткой, независимо от усталости или квалификации конкретного сотрудника.
Ускорение финишного этапа складской логистики в три раза
В конце месяца склад зашивается из-за наплыва заказов, рабочие физически не успевают упаковывать поддоны, и машины часами простаивают в очереди под погрузку. Живой человек тратит на качественную ручную обмотку одного стандартного европоддона до пяти-семи минут, при этом его производительность неизбежно падает к концу смены.
Использование специализированного обмотчика сокращает это время до полутора минут. Высокая пропускная способность зоны отгрузки позволяет поддерживать стабильный конвейерный темп даже при пиковой затарке склада. Руководитель получает прозрачный контроль над логистическими процессами, а персонал освобождается для более интеллектуальных операций.
Подбор термоусадочных машин под штучную и групповую упаковку
Подбор упаковочной линии по типу используемого полимера
Пленка в термотуннеле постоянно лопается или по ней идут дыры, из-за чего приходится останавливать линию и вручную счищать налипший пластик с ТЭНов. Подобная проблема часто возникает при неправильном выборе температурного контура под конкретный полимер.
Чтобы сэкономить на толщине полиэтилена, рабочие поднимают температуру в камере усадки до максимума — полимер пережигается, теряет прочность, а ТЭНы покрываются нагаром и выходят из строя через месяц. Это классическая технологическая ошибка.
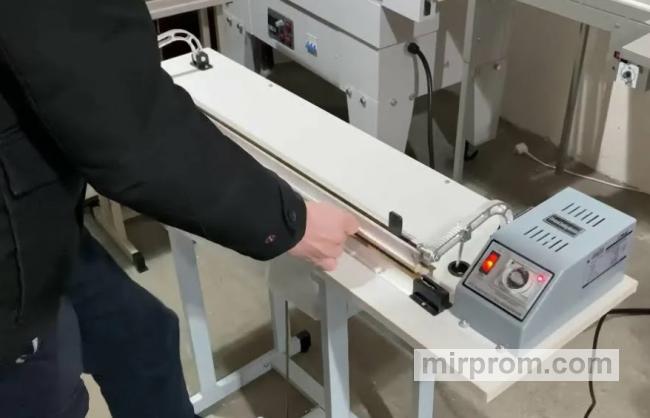
Тонкие полиолефиновые и поливинилхлоридные материалы требуют деликатного импульсного нагрева и подходят для создания презентационного вида штучной коробки или полиграфии. Плотный полиэтилен используется для жестких групповых спаек бутылок или банок, где критически важна прочность формируемого рукава на разрыв. Надежное оборудование должно точно поддерживать заданные параметры обрезчика и формирователя полотна.
- Толщина материала. Определяет предельную прочность шва при точечных нагрузках.
- Температурный коридор. Влияет на скорость прохождения товарной группы через термотуннель.
- Коэффициент усадки. Позволяет избежать деформации геометрии мягких и хрупких товаров при остывании.
- Ширина запаечного узла. Ограничивает предельные габариты формируемой спайки или гофрокороба.
Определение необходимой производительности сварочного узла
Купили недорогой аппарат, а его пневматический прижимной нож не успевает опускаться за темпом конвейера, создавая постоянную пробку прямо перед термотуннелем. Ограничение по скорости вылета ножа — частый просчет при покупке техники без запаса по циклограмме.
Очистка прижимного ножа от нагара на ходу без отключения питания — риск получения тяжелого ожога рук или защемления пневмоприводом — грубое нарушение правил охраны труда и техники безопасности. Все сервисные манипуляции проводятся только на полностью обесточенном станке.
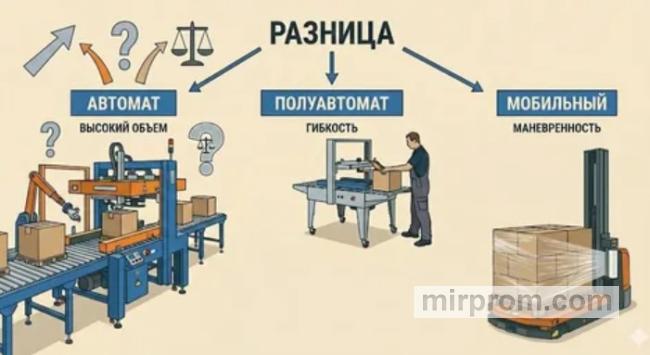
Для малых предприятий со скромным объемом выпуска подойдут полуавтоматические термоусадочные машины, где оператор вручную опускает рамку. На потоковых заводах устанавливают автоматические линии непрерывного действия с пневмоходом, производительность которых легко подстраивается под общую скорость подачи продукции.
Технические нюансы выбора надежного паллетообмотчика
Подбор конфигурации поворотной платформы под складскую технику
Купили стандартный обмотчик, а завезти на него паллету обычным ручным гидравлическим рохлей невозможно без специального громоздкого пандуса, который теперь преграждает весь проезд. Форма основания станка должна жестко подбираться под имеющийся парк техники.
Если на объекте используются только тяжелые автопогрузчики или штабелеры, оптимальным выбором станет классическая круглая тарелка высокой грузоподъемности. Для работы с ручными тележками удобнее приобрести Е-образный стол, пазы которого позволяют завозить вилы рохли напрямую в плоскость платформы без использования въездной рампы. Чтобы сравнить параметры, владельцы предприятий могут прицениться к паллетоупаковкикам А2 на официальном ресурсе поставщика.
Листайте таблицу вправо ↔️
| Тип платформы паллетообмотчика | Подходящая складская техника | Проверочный маркер технадзора |
| Стандартная круглая тарелка | Автопогрузчики, heavy штабелеры | Проверка жесткости опорных роликов основания под максимальным весом поддона |
| Платформа со въездным пандусом | Гидравлические тележки всех типов, рохли | Контроль угла наклона рампы для предотвращения опрокидывания неустойчивого груза |
| Е-образный поворотный стол | Исключительно ручные складские рохли | Точность позиционирования вырезов стола концевым выключателем после остановки |
[site:name
Настройка коэффициента растяжения пленки в каретке
Экономили на каретке с предрастяжением, в итоге дешевый обмотчик просто тянет стрейч со шпули, сминая углы легких картонных коробок и не удерживая сам груз. Без моторизированного растяжения качественная упаковка готовой продукции невозможна.
Чтобы каретка без предварительного растяжения сильнее затягивала пленку, на оси рулона затягивают самодельные фрикционные гайки — мотор протяжки перегревается, а тонкая пленка рвется на первом же остром углу гофрокороба. Народные методы модернизации приводят лишь к порче моторов.
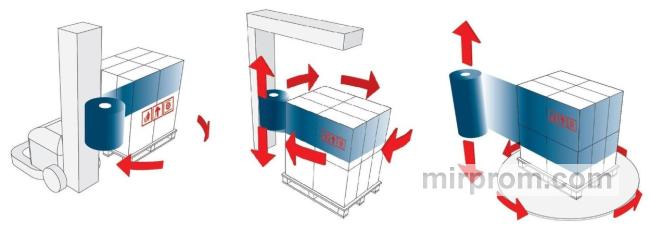
Каретки с функцией регулируемого престретча растягивают стрейч-пленку внутри системы валов до 250–300% еще до момента ее нанесения на поддон. Это позволяет экономить до двух третей рулона на каждой паллете. Встроенный фотодатчик автоматически определяет высоту мачты, помогая электронике бережно обрабатывать даже легкие сборные грузы без опасности их утяжки или деформации.
Интеграция упаковочных машин в единую конвейерную линию
Синхронизация скоростей подачи и отгрузки упакованных зон
Автоматический заклейщик коробов выплевывает продукцию быстрее, чем термоусадочный аппарат успевает ее запаковать, из-за чего коробки начинают наваливаться друг на друга и падать с рольганга. Несогласованность скорости конвейерных лент моментально останавливает финишный цех.
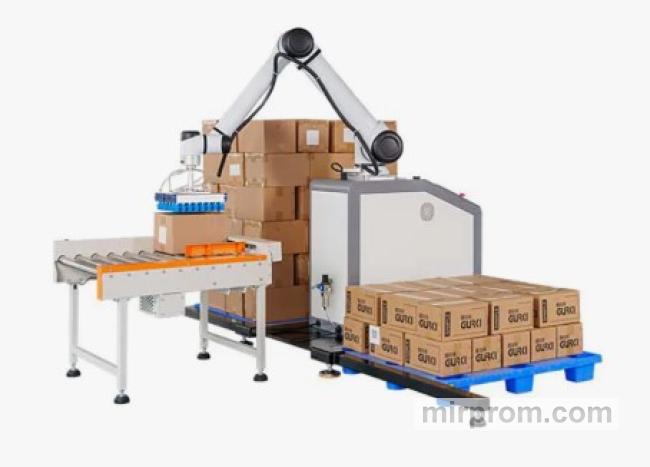
Современная упаковка готовой продукции в короб требует создания единой автоматизированной цепочки. Формовщики, приводные роликовые конвейеры и обмотчики поддонов должны связываться через контроллеры по принципу сухого контакта. Роботы укладчики автоматические формируют стабильные слои товара на поддоне, после чего оптические датчики передают сигнал отсекателю на перемещение паллеты в зону финишной обмотки.
Критерии надежности оборудования и важность пусконаладки
Риски самостоятельного запуска сложных упаковочных complexes
Решили сэкономить на выезде инженера, подключили трехфазный двигатель обмотчика сами, перепутали фазы, и каретка с разгону врезалась в верхний ограничитель мачты, согнув вал. Попытка запустить сложную технику вслепую часто приводит к дорогостоящим поломкам плат управления. Для безопасного старта разумнее заранее заказать пуско наладочные работы у сертифицированных специалистов компании-поставщика.
Подключение силовых кабелей упаковочной линии без заземления корпуса — риск поражения током оператора при пробое изоляции ТЭНов — прямое нарушение требований правил устройства электроустановок. Безопасность людей всегда должна стоять на первом месте.
Инженеры проводят комплексные пусконаладочные мероприятия, включая проверку фазировки, калибровку натяжения валов и юстировку датчиков под прозрачность конкретной стрейч-пленки. Квалифицированная техническая поддержка оборудования на этапе пуска защищает заводскую гарантию и предотвращает короткие замыкания.
- Нивелирование платформы по уровню. Необходимо для полного исключения осевых биений стола.
- Юстировка оптических фотодатчиков. Позволяет системе корректно считывать цвет и прозрачность пленки.
- Программирование алгоритмов плавного пуска. Снижает динамические нагрузки на редукторы при разгоне.
- Настройка температурных компенсаторов. Обеспечивает стабильную работу сварочного ножа.
- Тестирование аварийных стоп-кнопок. Гарантирует безопасность операторов по периметру линии.
Регламентное обслуживание и доступность комплектующих на складе в РФ
На разгаре сезона на обмотчике порвался копеечный приводной ремень, а у неофициального поставщика его нужно ждать три недели из-за границы, пока все производство простаивает. Доступность расходных материалов определяет живучесть фабрики.
Вместо изношенного тефлонового покрытия на сварочном ноже намотать обычную строительную изоленту — она мгновенно сгорит, намертво испортит дорогой нагревательный элемент и пустит токсичный дым по всему цеху. Запрещено использовать нецелевые материалы при ремонте промышленных термоножей.
Регулярные ремонтные работы и техническое обслуживание упаковочных систем продлевают срок службы подшипников, инверторов и цепных передач. Покупая технику проверенного бренда, владелец бизнеса получает уверенность в том, что оригинальные запасные части к паллетоупаковщикам всегда находятся на складе дилера в РФ и будут доставлены в кратчайшие сроки.
Как решают задачу при разном бюджете
Сделать самому: где реально сэкономить
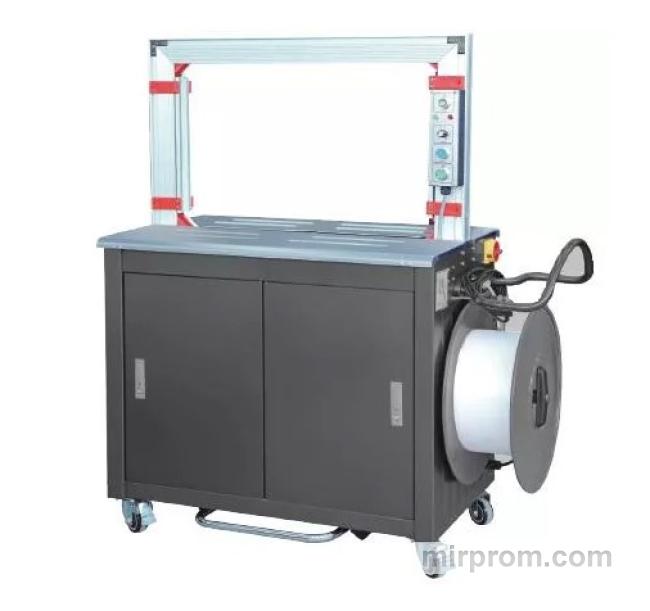
Руководство требует снизить издержки прямо сейчас, денег на полноценный автомат нет, а упаковывать возросшие объемы продукции как-то надо. В условиях дефицита бюджета компании часто начинают модернизацию с малого. Чтобы уложиться в минимальный бюджет, на небольших участках отгрузки целесообразно использовать надежные ручные стреппинг машины и простейшие механические размотчики. Также можно прицениться к базовым полуавтоматическим обмотчикам с механическим тормозом каретки. Это позволит уйти от утомительного ручного труда кладовщиков без серьезных капиталовложений в упаковочное оборудование цена которого напрямую зависит от уровня автоматизации.
Нанять частника: как проконтролировать скрытые работы
Наняли приходящего наладчика по объявлению для сборки б/у конвейера, он что-то скрутил на изоленту в шкафу управления, взял деньги и заблокировал телефон, а автоматика теперь выдает ошибку каждые полчаса. Привлечение сомнительных мастеров без договора — самый короткий путь к потере средств. Если вы все же вынуждены задействовать стороннюю бригаду для интеграции компонентов, жестко контролируйте исполнительные схемы кабельных трасс и логику работы оптических датчиков. Все скрытые дефекты программирования инверторов проявятся при первой же пиковой нагрузке на линию.
Заказать под ключ у профильной компании
Хочется один раз вложить деньги в модернизацию финишного узла фабрики и больше не возвращаться к проблеме сорванных отгрузок и жалоб от сетевых магазинов на плохую упаковку паллет. Для стабильно работающего бизнеса идеальным решением станет комплексная автоматизация процессов упаковки силами сертифицированного инжинирингового центра.
В рамках официального договора инженеры проведут детальный анализ геометрии ваших грузов, подберут производительные упаковочные станки, доставят технику на объект и выполнят квалифицированный шеф-монтаж. Такой подход полностью исключает риск несовместимости оборудования разных брендов, гарантирует долгий срок службы узлов и окупается в течение первого года эксплуатации за счет снижения брака и тотальной экономии расходных материалов.
Часто задаваемые вопросы (FAQ)
Какая пленка лучше подходит для групповой упаковки коробок на паллете?
Для надежной фиксации сборных грузов и гофрокоробов на поддоне применяется специализированная стрейч-пленка. Ее толщина подбирается индивидуально под вес и характер продукции: для легких коробок достаточно 17 мкм, для тяжелых строительных материалов или мешков используют полотно толщиной 20–23 мкм. При этом выбор стрейч пленки для автоматических паллетоупаковщиков должен учитывать их способность к престретчу, иначе жесткое растяжение валов каретки просто разорвет некачественный материал.
Чем отличается полуавтоматический паллетообмотчик от автоматического?
Главное отличие кроется в степени участия человека в рабочем цикле. В полуавтоматических машинах оператор должен привезти поддон, установить его на поворотную платформу, вручную закрепить край стрейча за основание паллеты и нажать кнопку старта, а после обмотки — срезать полотно ножом. Полностью автоматические системы встраиваются непосредственно в рольганги конвейера: они самостоятельно принимают паллетную группу, осуществляют обмотку, обрезают и деликатно припаивают хвост пленки без остановки общего потока.
Можно ли использовать одну термоусадочную машину для разных типов пленок?
Конструкция большинства современных термотуннелей и L-запайщиков универсальна, что позволяет осуществлять гибкую перенастройку под тонкие полиолефиновые (ПОФ) и поливинилхлоридные (ПВХ) пленки, регулируя лишь температуру ножа и скорость конвейера. Однако если вам требуется перейти на плотную полиэтиленовую (ПЭ) пленку для тяжелой групповой упаковки бутылок, понадобятся более мощные нагревательные элементы и усиленный узел обрезки, поэтому возможность такой работы необходимо закладывать еще на этапе составления технического задания.