Литьевое и вулканизационное оборудование занимает особое место в цепочке производства резинотехнических изделий, поскольку объединяет две операции в одном цикле. Смесь не просто закладывается в форму, а впрыскивается под давлением, заполняя мельчайшие полости и тонкие каналы. Такой подход позволяет получать детали с высокой точностью размеров и минимальным облоем, что особенно ценно при выпуске манжет, уплотнений и прокладок сложной конфигурации.
Как устроен литьевой вулканизационный пресс
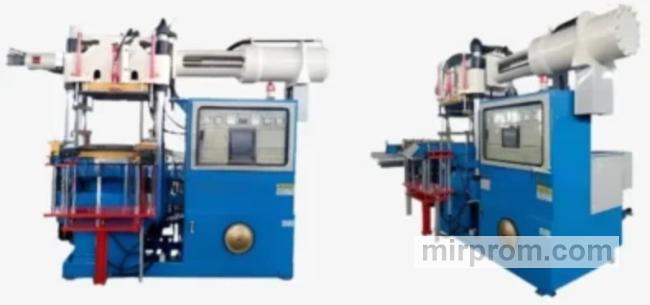
Конструктивно машина представляет собой вертикальный гидравлический пресс, дополненный узлом впрыска. Резиновая или силиконовая смесь разогревается до пластичного состояния и подаётся в закрытую пресс-форму. Там под воздействием давления и температуры происходит сшивание эластомера. Плиты обогреваются равномерно, а автоматика выдерживает заданное время цикла, исключая преждевременную вулканизацию.
Главное преимущество перед компрессионным формованием — точное дозирование. Материал поступает ровно в том объёме, который нужен для заполнения формы, поэтому расход смеси снижается, а количество отходов падает. Системы управления на базе PLC следят за давлением, температурой и временем, а механизмы разгрузки облегчают извлечение готовых изделий и сокращают простои между циклами.
Возможности и области применения
Литьевые прессы работают с широким спектром эластомеров: от традиционных резиновых смесей до силиконов и специальных компаундов. Их используют там, где нужны мелкие и средние партии изделий с повторяемой геометрией. Автомобильная, электротехническая, медицинская и общая промышленность — основные потребители такого оборудования.
-
Формовка деталей из резины и силикона под давлением.
-
Изготовление изделий из вулканизированных эластомеров.
-
Работа со сменными пресс-формами различных типоразмеров.
-
Автоматическое управление температурой и циклом литья.
-
Серийный выпуск РТИ с минимальным разбросом размеров.
Метод даёт высокую скорость формования, экономию материала и возможность работать со сложными формами, которые трудно заполнить другими способами. Для массового производства это означает стабильное качество и предсказуемую себестоимость.
На что смотреть при подборе
Выбор начинается с размеров плит и усилия прессования. Компактные решения с плитами 450×450 мм и усилием 100 тонн подходят для малых и средних партий. Модели на 500×500 и 550×550 мм с усилием 200 тонн рассчитаны на крупные формы и сложные изделия, а универсальные системы разгрузки упрощают смену оснастки. Автоматический режим повышает стабильность параметров и снижает зависимость от квалификации оператора.
Также стоит оценить температурный контроль, совместимость с имеющимися пресс-формами и возможность встроить пресс в действующую линию. Для предприятий с широкой номенклатурой важна универсальность по материалам. Заранее продуманные коммуникации, охлаждение и электрика ускоряют пусконаладку и выход на рабочую мощность.
Интеграция в производство
Литьевой пресс редко работает в одиночку. Он встраивается в цепочку, где смесь готовится на вальцах или в смесителе, а готовая деталь проходит финишную обработку. Согласованность этапов определяет общую производительность участка. В долгосрочной перспективе выигрывают те производства, которые закладывают запас по усилию и размеру плит: это позволяет осваивать новые изделия без замены оборудования и гибко реагировать на запросы рынка, сохраняя стабильное качество продукции.