Внеплановая остановка цеха из-за прогнившего сварного шва на стальной магистрали обходится предприятию в миллионы рублей убытков за каждые сутки простоя. Переход на напорный полимерный трубопровод полностью решает проблему электрохимической коррозии и зарастания проходного сечения солями жесткости. После прочтения этого разбора вы будете точно знать, на какие участки завода ставить недорогой непластифицированный поливинилхлорид, а где без хлорированного компаунда систему разорвет при первом же пуске. Грамотное разделение контуров позволит собрать цеховую обвязку со сроком службы от пятидесяти лет и сэкономить до сорока процентов сметного бюджета.
Зачем менять стальные магистрали на полимерный трубопровод на заводе
Снижение затрат на обслуживание цеховых сетей
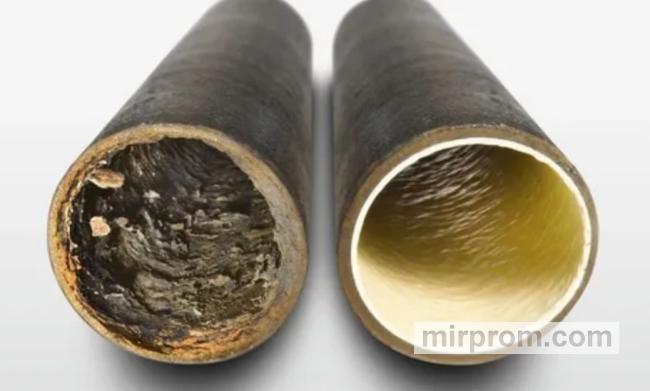
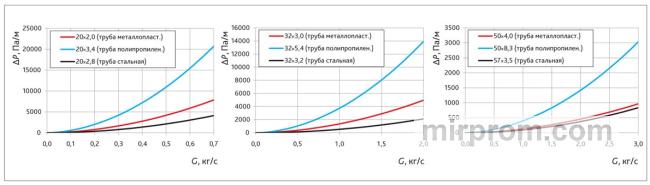
Замена стальных труб на промышленный полимерный трубопровод избавляет службу главного механика от ежегодной переварки прогнивших участков и промывки коллекторов от ржавчины. Внутренняя стенка экструдированного полимера остается зеркально гладкой весь период эксплуатации, поэтому гидравлическое сопротивление не растет, а насосные станции не тратят лишнюю электроэнергию на продавливание заросшего сечения.
Коррозия металлических магистралей особенно быстро добивает черную сталь и даже дорогую нержавейку на участках с блуждающими токами, конденсатом или перекачкой технической воды с растворенным хлором. В 2024 году на гальваническом участке в Московской области замена ста восьмидесяти метров проржавевшей нержавеющей стали марки триста четыре на клеевой полимер заняла всего четыре дня без оформления нарядов на огневые работы. Предприятие сэкономило один миллион четыреста тысяч рублей на закупке металла и избежало недельной остановки основного конвейера.
Полимерный напорный контур не требует катодной защиты, регулярной покраски снаружи и постоянной ревизии фланцевых прокладок из-за подтеканий. При правильном расчете на гидроудар такая сеть отрабатывает полвека, окупая вложения уже в первые два года за счет отсутствия аварийных простоев.
Внешнее сходство при разной химической стойкости
Главная ловушка для снабженцев кроется в том, что внешне серые хлысты из непластифицированного и хлорированного поливинилхлорида практически неотличимы. Обе системы имеют одинаковую геометрию раструбов, монтируются методом химической холодной сварки и комплектуются схожей на вид запорной арматурой, но работают в совершенно разных температурных и химических коридорах.
Снабженец часто закупает более дешевую позицию по внешнему виду или путает артикулы при комплектации цеховой обвязки, не сверив реальный температурный график технологического процесса. Попытка сэкономить и поставить обычный полимер на линию горячей щелочи заканчивается размягчением стенки и разрывом магистрали в первые же часы после запуска насоса. Обратная ситуация — закладка дорогого термостойкого компаунда на холодную подпитку градирни — просто раздувает смету без малейшей технической пользы.
Как молекулярная структура меняет пределы работы полимера
Сравнение предельных температур и рабочего давления
Непластифицированный ПВХ (НПВХ) и хлорированный ПВХ (ХПВХ) различаются по доле атомов хлора в полимерной цепи. В базовом НПВХ содержание хлора держится на уровне пятидесяти шести процентов, а дополнительное хлорирование исходной смолы доводит этот показатель в ХПВХ до шестидесяти семи процентов. Изменение молекулярной решетки резко поднимает температуру размягчения по Вика — полимер перестает плыть при нагреве и сохраняет кольцевую жесткость там, где обычный термопласт превращается в мягкий шланг.
При проектировании напорных линий нельзя смотреть только на номинальное давление при двадцати градусах, указанное на маркировке. С ростом температуры среды прочность любого термопласта снижается, поэтому в расчетах применяют коэффициент дератинга — понижающий множитель для рабочего давления.
Листайте таблицу вправо ↔️
| Параметр эксплуатации | НПВХ (ПВХ-У) | ХПВХ (ПВХ-С / Корзан) | Контроль технадзора на объекте |
| Рабочая температура среды | от 0 °C до +60 °C | от 0 °C до +95 °C (пик до +100 °C) | Сверка с температурным графиком ТЗ и паспортом партии |
| Номинальное давление (при +20 °C) | ПН6, ПН10, ПН16 | ПН10, ПН16 | Проверка маркировки СДР и ПН по всей длине хлыста |
| Коэффициент дератинга при +60 °C | 0,22 (критическое падение) | 0,50 (сохранение половины запаса) | Перерасчет толщины стенки при температуре выше +40 °C |
| Кислородный индекс (горючесть) | ~45% (не поддерживает горение) | ~60% (самозатухающий, низкий дым) | Наличие пожарного сертификата для цехов категории А и Б |
| Линейное тепловое расширение | 0,08 мм/(м·°C) | 0,062 мм/(м·°C) | Проверка наличия П-образных компенсаторов на длинных плечах |
mirprom.com
Частая и опасная ошибка на объектах — ориентироваться на номинал ПН16 на маркировке обычного НПВХ при температуре жидкости плюс пятьдесят пять градусов. При таком нагреве прочность стенки падает более чем в четыре раза, трубу раздувает «грушей» и рвет вдоль оси при штатном напоре центробежного насоса. Для горячих контуров от плюс сорока пяти до плюс девяноста пяти градусов я бы рекомендовал закладывать исключительно хлорированный компаунд с перерасчетом толщины стенки по таблице температурных поправок.
Устойчивость к концентрированным кислотам и щелочам
Оба материала полностью инертны к электрохимической коррозии и не разрушаются от контакта с влажным грунтом или агрессивной атмосферой цеха. Однако при повышении температуры и концентрации химических реагентов базовый НПВХ начинает терять прочность под действием сильных окислителей, хромовой или концентрированной азотной кислоты, что приводит к растрескиванию стенки под внутренним напряжением.
Качественный ХПВХ на базе эталонного сырья сохраняет стабильность кристаллической решетки в контакте с концентрированными щелочами, солями и минеральными кислотами даже при нагреве до восьмидесяти — девяноста градусов. При этом оба полимера категорически не подходят для перекачки ароматических углеводородов, кетонов, хлорированных растворителей и сложных эфиров — эти вещества вызывают быстрое набухание и растворение стенки.
Выбор материала под конкретные технологические узлы цеха
Задачи для напорного НПВХ без переплаты
Базовый непластифицированный поливинилхлорид закрывает до восьмидесяти процентов задач промышленного водоснабжения на холодных средах до плюс сорока пяти градусов. Использовать здесь дорогой хлорированный аналог бессмысленно: сметная стоимость объекта вырастет на сорок — шестьдесят процентов без какого-либо выигрыша в ресурсе сети.
- Станции химводоочистки и обратный осмос. Обвязка фильтров, магистрали подачи исходной воды, линии пермеата и концентрата при температуре до плюс тридцати пяти градусов идеально собираются на напорном НПВХ.
- Узлы дозирования реагентов. Подача холодных растворов гипохлорита натрия, коагулянтов и флокулянтов в бассейнах, аквапарках и на станциях водоподготовки проходит без малейшего износа стенки.
- Системы оборотного охлаждения. Напорные коллекторы чиллеров и градирен работают в стабильном температурном диапазоне и требуют высокой пропускной способности при низком весе труб.
- Пищевые производства. Магистрали подготовки технологической воды на заводах напитков и молочных комбинатах комплектуются полимером при наличии действующего санитарно-гигиенического заключения.
- Промышленная ливневка и дренаж. Безнапорные и напорные трассы отвода нейтральных технологических стоков без примесей органических растворителей.
- Участки визуального контроля. Врезка вставок из прозрачного ПВХ перед фильтрами тонкой очистки или после насосов-дозаторов позволяет оператору глазами контролировать прозрачность потока и отсутствие пузырьков воздуха.
Узлы с обязательным применением ХПВХ
Хлорированный поливинилхлорид безальтернативен на участках, где высокая температура среды сочетается с агрессивной химией или повышенными требованиями к пожарной безопасности корпуса. В гальванических цехах из него собирают обвязку ванн травления с подогревом, линии перекачки горячего каустика, серной и соляной кислот, а также трассы отвода едких паров.
В энергетике и металлургии материал уверенно работает на линиях горячего технологического водоснабжения, отвода конденсата и регенерации ионообменных смол, где периодически случаются тепловые удары. Важный плюс для закрытых производственных корпусов — кислородный индекс хлорированного компаунда достигает шестидесяти процентов, поэтому материал не поддерживает горение на воздухе и почти не выделяет дыма.
Ошибки при проектировании и склейке клеевых стыков
Подбор состава клея и подготовка торца трубы
Клеевой монтаж полимерных труб — это не герметизация зазора, а полноценная химическая холодная сварка. Растворители в составе клея размягчают верхний слой полимера на трубе и внутри раструба фитинга, после чего при плотной посадке происходит взаимная диффузия молекул и образуется монолитный шов прочнее самой стенки.
Первая критическая ошибка бригад — попытка клеить трубы ХПВХ составом для обычного НПВХ или наоборот. Полимеры имеют разную скорость растворения, поэтому неподходящий состав не проплавит стенку на нужную глубину и стык раскроется под давлением. Вторая ошибка связана с вязкостью: для мелких диаметров от шестнадцати до ста десяти миллиметров берут жидкие текучие составы, а для крупных магистралей от ста десяти до пятисот миллиметров применяют исключительно густые тиксотропные клеи, способные заполнить технологический зазор до восьми десятых миллиметра и не стечь вниз.
Перед нанесением состава торец обрезают гильотиной или труборезом строго под девяносто градусов и обязательно снимают наружную фаску под пятнадцать градусов, чтобы острая кромка не соскребла клей со стенок раструба при вдвижении. Категорически нельзя протирать стыки обычным ацетоном или уайт-спиритом вместо специального очистителя — бытовые растворители оставляют жирную пленку и не размягчают поверхность, из-за чего трубу вырывает из фитинга на первой же опрессовке.
Компенсация удлинений и установка запорной арматуры
Коэффициент линейного теплового расширения у термопластов в пять — семь раз выше, чем у углеродистой стали. При нагреве трассы на сорок градусов десятиметровый прямой участок удлиняется почти на тридцать миллиметров, и если зажать его в жесткие опоры, трубу выгнет «змейкой» или выломает корпус ближайшего крана.
На длинных плечах обязательно проектируют П-образные и Г-образные температурные компенсаторы, а трассу разделяют на участки с помощью неподвижных «мертвых» опор и свободных скользящих хомутов с зазором. Тяжелые узлы запорной арматуры — дисковые затворы с электроприводами и пневмоприводами, крупные шаровые краны и врезные седелки — должны опираться на собственные кронштейны, а не висеть на клеевых швах, иначе вес привода и крутящий момент при закрытии заслонки быстро создадут усталостную трещину.
Подача рабочего давления в только что собранную систему без выдержки времени полимеризации и контрольной гидравлической опрессовки строго запрещена правилами пусконаладки СП 73.13330. Срыв недосохшего раструба под напором кислоты или горячей воды создает прямую угрозу химических и термических ожогов для персонала цеха.
Проверка качества партии и соответствие нормативам
Документы и стандарты для приемки на объекте
При приемке партии на складе инженер технадзора обязан сверить маркировку на стенке трубы с сопроводительной документацией. Промышленные напорные трубы должны соответствовать требованиям ГОСТ Р 51613-2000, ГОСТ 32415-2013, а также международным отраслевым нормам ИСО 15493-2003 и ИСО 1452-2.
- Паспорт качества на партию. Документ должен содержать точный номер партии, дату экструзии, марку сырья и результаты приемо-сдаточных испытаний.
- Сертификаты соответствия. Проверка действующих сертификатов по профильным ГОСТ и ИСО, а для систем питьевого водоснабжения — свидетельства о государственной регистрации.
- Подтверждение лицензии на компаунд. Для ответственных химических линий из ХПВХ запрашивается подтверждение использования оригинального сертифицированного сырья без вторичных добавок.
- Геометрия и разностенность. Выборочный замер наружного диаметра, овальности и толщины стенки штангенциркулем по торцу хлыста.
- Визуальный контроль поверхности. Внутренний и наружный слои должны быть однородными, без раковин, пузырей, расслоений и следов термического подгорания полимера.
- Сроки годности химии. Обязательная проверка даты выпуска на банках с очистителем и клеем — загустевший просроченный состав с истекшим сроком хранения подлежит немедленной отбраковке.
Заводской лабораторный контроль и проектирование
На одном из химических предприятий в Поволжье при входном контроле партии безымянных труб ПН10 образец лопнул на стенде гидростатического давления на тридцать восьмой минуте вместо нормативных ста часов. Причиной оказалась дешевая рецептура с превышением доли карбоната кальция (мела), который делает стенку хрупкой при малейшем гидроударе.
Для промышленных объектов критично работать с заводами полного цикла, оснащенными собственной аккредитованной лабораторией. На производстве каждая партия проходит проверку на стойкость при постоянном внутреннем давлении, ударную вязкость по Шарпи и изменение длины после прогрева. Дополнительный плюс для проектного отдела заказчика — наличие готовых трехмерных моделей труб, фитингов и арматуры для информационного моделирования здания, а также точных инженерных калькуляторов веса и расхода клея.
Как решают задачу при разном бюджете
Сделать самому: где реально сэкономить
Локальный ремонт или сборку небольшого участка холодного водоснабжения диаметрами от шестнадцати до шестидесяти трех миллиметров вполне можно закрыть силами штатных слесарей завода. Для этого достаточно самостоятельно выбрать клеевые ПВХ трубы с нужным рабочим давлением ПН10 или ПН16 в каталоге производителя и докупить базовый ручной инструмент: роликовый труборез, фаскосниматель, банку очистителя и клей. Главное правило при самостоятельной сборке — комплектовать трубы, фитинги и клей одного завода, чтобы избежать несовпадения монтажных допусков в раструбах.
Нанять частника: как проконтролировать скрытые работы
При монтаже разводящих цеховых сетей средних диаметров от семидесяти пяти до двухсот двадцати пяти миллиметров разумно закупить материалы напрямую у производителя, а сборку доверить профильной монтажной бригаде. Чтобы не переплачивать за лишние тройники и не ошибиться с пропускной способностью клапанов, перед закупкой выгоднее заказать расчет спецификации арматуры у технических специалистов завода под ваше техзадание. На объекте приемку скрытых работ ведут по трем жестким критериям: наличие равномерного валика выдавленного клея по всей окружности каждого раструба, фактический расход очистителя по пустым банкам и проведение гидравлической опрессовки водой с фиксацией давления манометром.
Заказать под ключ у профильной компании
Для сложных химических производств, гальванических линий и магистральных коллекторов диаметрами от двухсот пятидесяти до пятисот миллиметров цена ошибки на стыке исчисляется миллионами рублей. В таких проектах рационально оформить поставку трубопроводной системы с полным инжиниринговым сопровождением, предоставлением трехмерных моделей для проектировщиков, точным расчетом расхода тиксотропного клея и выездом шеф-инженера на объект для контроля сборки ответственных узлов.
Часто задаваемые вопросы (FAQ)
Можно ли склеивать трубы ПВХ и ХПВХ между собой?
Прямая склейка труб ПВХ и ХПВХ между собой не допускается на ответственных напорных магистралях. Материалы имеют разный коэффициент линейного теплового расширения и различную химическую растворимость, поэтому при перепаде температур на стыке возникнут сдвиговые напряжения и появится течь. Переход с одного полимера на другой выполняют через разъемные фланцевые соединения с химически стойкими прокладками из этиленпропиленового каучука или фторкаучука, либо через резьбовые муфты с усиленной металлической втулкой.
Какой клей нужен для труб большого диаметра от 110 до 500 мм?
Для монтажа труб диаметром от ста десяти до пятисот миллиметров применяют специализированные густые тиксотропные клеи с увеличенным временем открытой выдержки до трех — четырех минут. Повышенная вязкость позволяет составу надежно заполнять конструктивный зазор между гладким концом трубы и раструбом фитинга, который на крупных типоразмерах достигает восьми десятых миллиметра. Замедленное испарение растворителя дает монтажной бригаде достаточно времени, чтобы равномерно промазать большую площадь контакта и дослать тяжелую трубу до упора без преждевременного схватывания слоя.
Выдерживают ли трубы ХПВХ транспортировку серной кислоты и гипохлорита натрия?
Трубы из хлорированного поливинилхлорида на базе качественного компаунда устойчивы к серной кислоте концентрацией до девяноста — девяноста шести процентов при температуре среды до плюс шестидесяти градусов, а также к растворам гипохлорита натрия при нагреве до плюс восьмидесяти градусов. При работе с концентрированными кислотами выше девяноста процентов обязательным условием является установка запорной арматуры с уплотнениями исключительно из фторкаучука, поскольку стандартные прокладки из этиленпропиленового каучука в такой агрессивной среде быстро разрушаются.
Почему нельзя монтировать клеевые трубы ПВХ на морозе?
При температуре окружающего воздуха ниже плюс пяти градусов растворители из состава клея испаряются слишком медленно и не успевают размягчить полимер на нужную для диффузии глубину. Кроме того, на холодной поверхности стенки образуется невидимая пленка влаги или микроскопическая изморозь, которая полностью блокирует сцепление молекул. Проводить клеевой монтаж зимой разрешается только внутри отапливаемых тепляков, предварительно выдержав трубы, фитинги и банки с клеем в теплом помещении при температуре не ниже плюс пятнадцати градусов.
Какой реальный срок службы у промышленных систем из НПВХ и ХПВХ?
Расчетный срок службы напорных трубопроводов из непластифицированного и хлорированного поливинилхлорида составляет не менее пятидесяти лет при условии соблюдения проектного температурного графика и коэффициентов дератинга рабочего давления. В отличие от металлических систем, полимер не подвергается электрохимической коррозии, не зарастает минеральными отложениями и сохраняет постоянную пропускную способность на протяжении всего срока эксплуатации.