Открытие собственного цеха по переработке полимеров пугает начинающих инвесторов высокими стартовыми затратами на оснастку и риском купить неликвидные станки. Ошибки в расчетах приводят к лавинообразному росту брака и срыву сроков поставок готовой продукции заказчикам. Грамотный подход к проектированию производства и выбору литьевой машины позволяет минимизировать издержки на старте. Выполнив базовые инженерные рекомендации, вы получите стабильно работающее предприятие с контролируемой себестоимостью единицы товара.
С чего начать литьевой бизнес без риска потерять вложения
Оценка востребованности товара на локальном рынке
Запуск любого полимерного предприятия требует жесткого анализа структуры сбыта до момента подписания договоров на поставку станков. Рынок пластиковой тары массового спроса давно поделен крупными федеральными игроками, конкурировать с которыми по цене в лоб бесполезно. Небольшому новому предприятию выгоднее искать узкие ниши с высокой добавленной стоимостью деталей или предлагать услуги контрактного литья. Оптимально подобрать станок для литья пластмасс от проверенных азиатских брендов можно здесь, где инженеры рассчитывают параметры под конкретные задачи. Такой подход защищает оборотный капитал от замораживания в неликвидных активах.
Поиск инвестора и расчет финансовой модели
Разработка финансовой модели полимерного цеха строится на разделении капитальных и операционных затрат. Основной объем инвестиций уходит на закупку оборудования и изготовление технологической оснастки. К операционным расходам относятся регулярная оплата аренды помещения с высокими потолками, затраты на закупку полимеров в гранулах и оплата счетов за киловатты. Предприниматель из Подмосковья заказал термопластавтомат под выпуск одноразовых вилок, потратил 3,5 миллиона рублей, но не смог конкурировать по цене с крупными заводами и закрыл цех через 4 месяца. Проблема заключалась в отсутствии долгосрочных контрактов со складскими сетями и завышенной стоимости закупки сырья мелкими партиями. Перед запуском важно точно определить точку безубыточности с учетом реальной производительности оборудования.
Какое оборудование необходимо для запуска полимерного цеха
Выбор инжекционно-литьевой машины под тип продукции
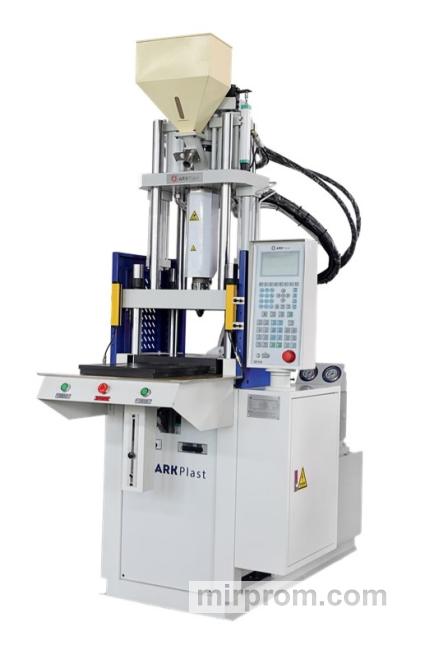
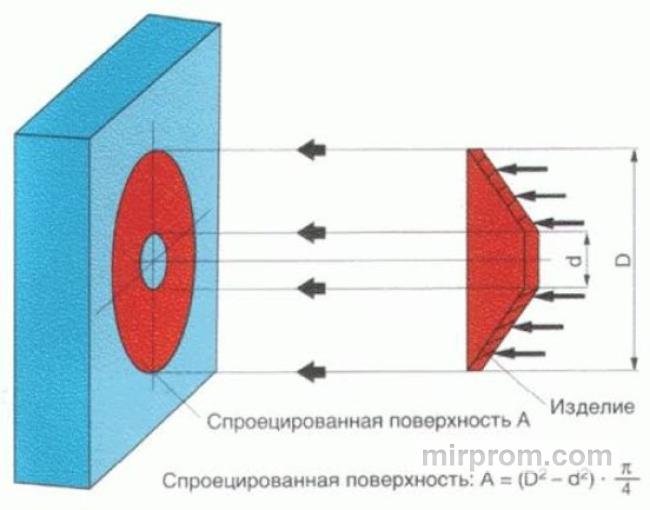
Основу производственного комплекса составляет инжекционно-литьевая машина, тип которой подбирается строго под геометрию и назначение будущих изделий. На рынке представлены различные модификации станков, отличающиеся компоновкой узлов смыкания и впрыска.
Листайте таблицу вправо ↔️
| Тип станка | Оптимальные изделия | Плюсы для бизнеса | Проверочный маркер технадзора |
| Горизонтальный | Массовая стандартная тара, ведра, крышки | Максимальная скорость и автоматизация цикла | Контроль соосности плит смыкания |
| Вертикальный | Детали с закладными элементами, штекеры | Компактность, удобство ручной укладки | Проверка датчиков шторки безопасности |
| Мини-ТПА | Лабораторные тесты, мелкосерийные клипсы | Минимальный капекс, низкий расход энергии | Калибровочные замеры давления впрыска микродюз |
mirprom.com
Комплектация периферийного и вспомогательного оборудования
Помимо основного станка, цеху требуется комплект периферийного оборудования, без которого автоматический цикл литья невозможно реализовать. Сюда входят вакуумные загрузчики, бункерные сушилки для удаления остаточной влаги из гранул полимера и чиллеры для водяного охлаждения.
Для предотвращения подобных проблем цех оснащают автоматизированными сушильными комплексами.
Как технические параметры ТПА влияют на экономику производства
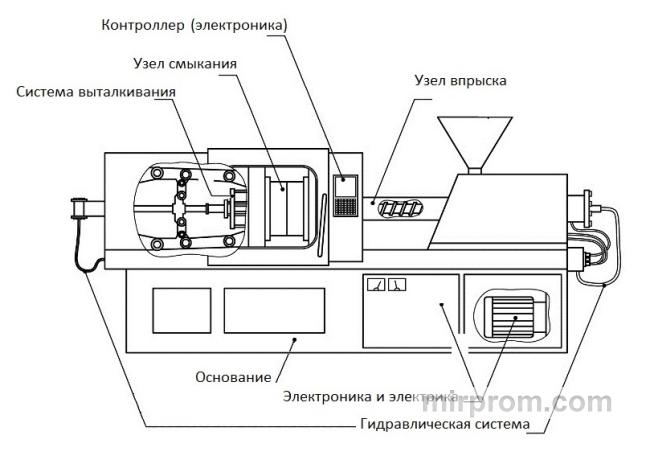
Расчет необходимого усилия запирания пресс-формы
Главная ошибка при покупке литьевой машины — выбор станка «с запасом» по всем характеристикам без привязки к габаритам формы. Избыточное усилие запирания требует более мощного электродвигателя, что увеличивает постоянные расходы предприятия. Узел запирания должен развивать строго определенное давление, чтобы противодействовать силе расплавленного пластика, пытающегося раздвинуть плиты во время впрыска. Если взять слишком слабый станок, произойдет микрорасхождение полостей, и на стыках деталей появится облой, требующий ручной зачистки.
Определение объема и массы разового впрыска
Второй ключевой параметр — максимальная масса материала, которую шнек способен подать в форму за один рабочий цикл. Использование массы впрыска на пределе технических возможностей материального цилиндра приводит к критическому перегреву расплава полимера. Начинается термическая деструкция материала, сопровождающаяся выделением токсичных газов в помещении цеха и последующим заклиниванием шнековой пары. Это грубое нарушение правил эксплуатации промышленного оборудования, создающее риски для здоровья персонала. По правилам безопасности масса готовой отливки вместе с литниковой системой должна укладываться в диапазон от 30% до 80% от паспортного объема цилиндра.
Почему энергосберегающие ТПА с сервоприводом окупаются быстрее
Сравнение стандартной гидравлики и сервосистем
Классические литьевые машины оснащаются стандартными асинхронными двигателями, которые вращают гидравлический насос с постоянной скоростью на протяжении всего цикла. При этом в фазах охлаждения детали и выдержки под давлением излишки масла просто сбрасываются в бак через клапаны, превращая дорогую электроэнергию в бесполезное тепло. Современные заводы стремятся минимизировать эти потери. Если вы планируете выпускать толстостенную продукцию с длительным циклом остывания, имеет смысл прицениться к энергоэффективным модификациям оборудования.
Внедрение серводвигателей кардинально меняет экономику переработки пластмасс за счет гибкого управления оборотами насоса в реальном времени. Энергосберегающие машины обладают целым рядом конструктивных преимуществ:
- Мгновенное снижение оборотов. Полная остановка насоса в те моменты цикла, когда гидравлическое давление не требуется.
- Реальная экономия электричества. Снижение потребления до 80% по сравнению со старыми станками с нерегулируемыми насосами.
- Уменьшение термической нагрузки. Нагрев гидравлического масла падает на 30%, что позволяет использовать чиллеры меньшей мощности.
- Стабильная повторяемость. Линейные размеры деталей выдерживаются благодаря высокоскоростному компьютерному контролю системы замкнутого цикла.
- Комфортные условия труда. Снижение уровня шума работающего привода в производственном помещении.
Для серийного выпуска деталей важно заранее оценить будущие затраты на коммунальные платежи. Перед покупкой станков рекомендуем сравнить параметры и купить термопластавтомат нового поколения с сервоприводным узлом, чтобы заложить минимальную себестоимость товара уже на этапе проектирования бизнеса.
Разработка и подготовка оснастки для литья под давлением
Этапы создания надежной пресс-формы
Пресс-форма определяет геометрию, качество поверхности и конечную точность пластиковой детали. Стоимость качественной стальной оснастки часто превышает цену самого термопластавтомата, поэтому к ее проектированию привлекают опытных конструкторов. Заказать самую дешевую сырую алюминиевую форму у сомнительного мастера ради экономии денег — критическая ошибка технологии. Под воздействием высокого давления смыкания мягкий металл деформируется уже на 5 000 впрыске. Замки перестают сходиться, геометрия плывет, а дорогостоящая оснастка отправляется в металлолом, срывая обязательства перед заказчиками. Качественная стальная матрица гарантированно выдерживает до миллиона рабочих циклов без потери точности. Для запуска сложного проекта лучше доверить проектирование пресс форм инженерам специализированной компании, предоставляющей гарантию на оснастку.
После установки оснастки на плиты станка за ней требуется регулярный уход непосредственно в процессе эксплуатации. Операторы используют разделительные спреи, предотвращающие налипание горячего пластика на формообразующие элементы. По окончании смены зеркало формы очищается от нагара красителей специальными смывками и покрывается защитным антикоррозийным составом для консервации.
Как решают задачу при разном бюджете
Сделать самому: где реально сэкономить
При минимальном стартовом капитале предприниматели приобретают подержанные горизонтальные станки или восстанавливают гидравлику советских литьевых машин своими силами. Оснастку заказывают простейшую, с ручным съемом деталей оператором. Такой подход снижает первоначальный порог входа в бизнес, но ограничивает производительность труда и увеличивает количество брака на этапе наладки.
Нанять частника: как проконтролировать скрытые работы
Если бюджета на покупку станков нет, готовую пресс-форму отдают на стороннее контрактное производство. Главный риск здесь заключается в отсутствии контроля за качеством полимерного сырья. Мелкие частные цеха ради экономии могут подмешивать в первичный материал избыточное количество неочищенной вторички, что снижает прочностные характеристики готовых деталей. Требуйте предоставления паспортов качества на каждую партию гранулята.
Заказать под ключ у профильной компании
Для создания стабильного бизнеса с гарантированным результатом инвесторы выбирают комплексное оснащение завода профильной инжиниринговой компанией. Эксперты провели полный аудит чертежей деталей, осуществляют проектирование пресс форм любой сложности, поставляют термопластавтоматы со склада и проводят пусконаладочные работы с обучением персонала. Это требует весомых вложений на старте, но полностью исключает риск покупки несовместимого оборудования.
Часто задаваемые вопросы (FAQ)
Какое сырье лучше использовать для литья на ТПА новичку?
Для стабильного запуска мелкосерийного или массового производства новичкам лучше использовать первичный полипропилен или полиэтилен низкого давления в гранулах. Эти полимеры обладают широким температурным окном переработки и стабильным показателем текучести расплава, что сглаживает мелкие ошибки оператора при первой настройке температурных зон материального цилиндра.
Сколько электроэнергии потребляет средний термопластавтомат за смену?
Фактический расход электроэнергии зависит от мощности установленного двигателя и типа привода. Классический гидравлический станок с усилием смыкания плит в 100 тонн потребляет около 15–20 киловатт в час. Современная машина аналогичного тоннажа, оснащенная энергосберегающим серводвигателем, расходует всего 5–8 киловатт в час за счет снижения оборотов насоса во время охлаждения детали.
Можно ли использовать одну пресс-форму на разных ТПА?
Да, использование одной формы на разных инжекционно-литьевых машинах возможно при условии полной технической совместимости. Габариты оснастки должны свободно проходить между направляющими колоннами станка, центрирующий фланец — совпадать с отверстием на неподвижной плите, а ход выталкивателя ТПА должен быть достаточным для полного съема готового пластикового изделия.