Остановка цеха на неделю ради огневых работ, оформление нарядов-допусков и поиск аттестованного сварщика превращают замену стальной магистрали в головную боль для главного инженера. Соблюдение регламента клеевой сборки поливинилхлорида полностью убирает эти барьеры и страх перед разрывом стыков на пуске. Двое слесарей собирают герметичную напорную ветку за одну рабочую смену, экономят до 40% сметы по сравнению с нержавейкой и закрывают вопрос коррозии на ближайшие 50 лет.
Зачем менять стальные трубы на клеевой ПВХ
Сборка магистрали за смену без сварки
Монтаж напорного трубопровода из клеевых труб ПВХ без сварочного аппарата избавляет предприятие от простоев и пожароопасных операций. Сгонка ветки проходит в действующем цеху без искр, баллонов с газом и громоздких генераторов.
В основе метода лежит диффузионное склеивание, которое монтажники называют холодной сваркой. Активный растворитель в составе клея размягчает верхний слой непластифицированного поливинилхлорида на трубе и внутри раструба, после чего полимерные цепи переплетаются и сплавляются на молекулярном уровне. После испарения растворителя соединение становится единым монолитом, прочность которого не уступает стенке самой заготовки.
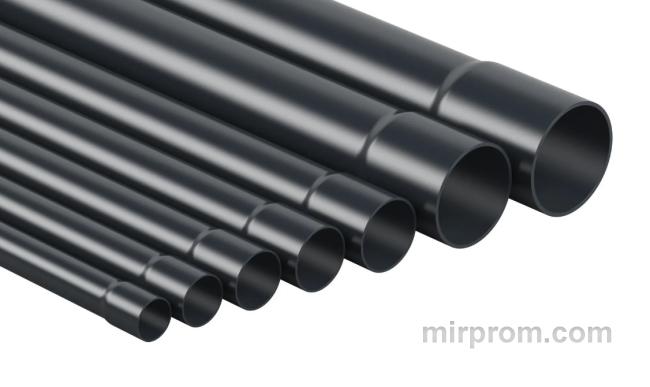
Склейка в раструб не требует дорогостоящего оборудования, но жестко завязана на точность геометрии деталей и соблюдение таймингов. Небольшой вес пластика позволяет поднимать хлысты длиной 3 или 5 метров вручную, обходясь без кран-балки и такелажников.
Работа линии с кислотами при давлении 16 бар
Химическая стойкость промышленных труб из поливинилхлорида под высоким давлением делает этот полимер стандартом для гальванических линий, станций водоподготовки и аквапарков. Жесткий поливинилхлорид инертен к минеральным кислотам, концентрированным щелочам, соляным растворам и гипохлориту натрия.
На гальваническом участке в Подмосковье заменили проржавевшую стальную подачу травильного раствора на химстойкий пластик с номинальным давлением 16 бар диаметром 63 мм. За два года круглосуточной работы на линии не зафиксировали ни одной протечки, а экономия на аварийных ремонтах и остановках ванн составила 420 000 рублей.
Внутренние стенки магистрали остаются зеркально гладкими весь срок эксплуатации. На них не откладывается ржавчина и соли жесткости, поэтому гидравлическое сопротивление не растет, а насосы работают без перегрузки.
Подготовка инструмента и химии перед сборкой
Комплектация рабочего места монтажника
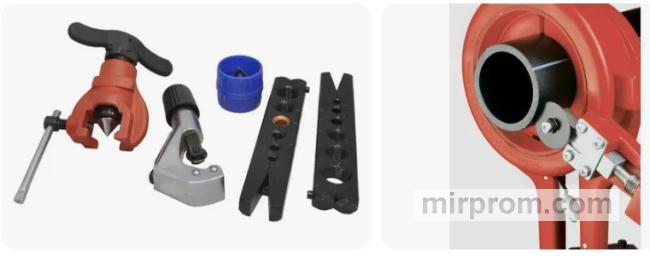
Правильный подбор клея, очистителя и кисти под диаметр трубы ПВХ решает половину успеха еще до первого реза. Когда бригада вскрывает банку густого состава на объекте и пытается промазать раструб 200 мм узкой штатной кисточкой из крышки, состав схватывается коркой раньше, чем детали успеют состыковать.
Для напорных систем берут специализированный тетрагидрофурановый клей для поливинилхлорида, совместимый очиститель-обезжириватель (праймер), безворсовые хлопковые салфетки и кисти исключительно из натуральной щетины.
Листайте таблицу вправо ↔️
| Диаметр трубы ПВХ (мм) | Инструмент для реза | Тип и ширина кисти | Контроль технадзора |
| 16 – 50 | Роликовый труборез | Плоская натуральная, 15–25 мм | Проверка отсутствия синтетического ворса в шве |
| 63 – 110 | Труборез или стусло и ножовка | Плоская натуральная, 40–50 мм | Сверка срока годности и вязкости клея |
| 125 – 225 | Орбитальный резак | Круглая или плоская, 70–80 мм | Наличие натяжного устройства на посту |
| 250 – 500 | Торцовочная пила по пластику | Широкая кисть или валик с натуральным ворсом, 100 мм и шире | Контроль наличия 2 монтажных постов на стык |
Попытки сэкономить на праймере и протереть торцы обычным уайт-спиритом или ацетоном из хозяйственного магазина гарантированно приводят к браку. Уайт-спирит оставляет на пластике тонкую жирную пленку, блокирующую диффузию, а чистый ацетон неравномерно рыхлит стенку, из-за чего клеевой шов отслаивается при первой опрессовке. Я бы категорически не рекомендовал использовать бытовые растворители на напорных ветках.
Проверка температурного окна и микроклимата
Температурный режим склеивания труб и контроль точки росы определяют скорость испарения растворителя и глубину проплавления стенок. Рабочий диапазон для стандартных составов лежит в пределах от +5 °C до +35 °C при влажности воздуха не выше 80%.
На летней жаре или под прямым солнцем растворитель улетучивается за 10–15 секунд, не успевая размягчить полимер. На холоде процесс полимеризации растягивается на двое суток, а при заносе холодных хлыстов с мороза в теплый цех на поверхности мгновенно выпадает невидимый глазу конденсат. Детали обязаны отлежаться в помещении до выравнивания температур, иначе влага закроет доступ составу.
Пошаговая технология склеивания труб и фитингов
Резка торцов и снятие наружной фаски
Точное торцевание трубы под 90 градусов и снятие фаски под углом 15 градусов защищают соединение от эффекта поршня. Если отпилить толстостенную заготовку ножовкой на весу с перекосом в 4–5 миллиметров, внутри фитинга образуется карман. В этой полости начнет застаиваться агрессивная среда, а в клеевом слое появятся пустоты.
После перпендикулярного реза конусным фаскоснимателем или напильником с наружной кромки снимают фаску под углом 15° на ширину 2–3 мм и зачищают внутренний грат.
Отказ от снятия фаски ради экономии пары минут при сборке сотни стыков — это частая ошибка, которая оборачивается аварийным ремонтом всей ветки. Острый необработанный край заготовки работает как скребок: при входе в конусный раструб он сдирает весь клей со стенок фитинга и толкает его внутрь магистрали, оставляя зону контакта полусухой.
Сухая примерка и разметка глубины посадки
Сухая сборка трубопровода и разметка глубины раструба маркером страхуют бригаду от осевого смещения стыка и порчи дорогой запорной арматуры. До вскрытия банки с клеем весь узел собирают без состава, проверяя углы поворота отводов и положение шаровых кранов.
При примерке кондиционная деталь должна входить в раструб фитинга на 1/3–2/3 глубины свободно, а дальше упираться в конусное сужение. Замерив полную глубину посадки, монтажник ставит перманентным маркером контрольную риску на трубе. При склейке эта метка покажет, что заготовка зашла до упора и поймала клин.
Обезжиривание нанесение клея и фиксация стыка
Соблюдать порядок нанесения состава на раструб и трубу без проворачивания при стыковке нужно с точностью до секунды, так как открытое время клея ограничено 1–4 минутами.
При монтаже обвязки плавательного бассейна в Екатеринбурге слесарь по привычке провернул трубу 90 мм на четверть оборота внутри раструба для равномерного распределения состава. На гидравлических испытаниях 6 из 14 стыков дали капельную течь по спиральным каналам, которые образовались при разрыве начавшихся молекулярных связей.
- Очистка поверхностей. Протрите наружный конец трубы и внутреннюю стенку раструба чистой ветошью с праймером одним движением вдоль оси без кругового растирания.
- Выдержка очистителя. Дождитесь матового высыхания обеих поверхностей в течение 1–2 минут до полного испарения влаги.
- Промазка раструба. Нанесите тонкий продольный слой клея внутрь фитинга, чтобы излишки не выдавило внутрь магистрали.
- Промазка трубы. Покройте более обильным равномерным слоем конец заготовки до контрольной метки.
- Стыковка деталей. Вставьте трубу поступательным движением строго по оси до упора без проворота.
- Фиксация узла. Удерживайте соединение от обратного выталкивания конусом на 15–60 секунд и сразу снимите бумажной салфеткой выдавленный наружный наплыв клея.
Попытки замазать подтекающий после сборки стык вторым слоем состава снаружи поверх шва никогда не работают. Растворитель не проникает в микрозазор против напора воды, а только размягчает наружную стенку фитинга, из-за чего через несколько дней заготовку вырывает из раструба.
Крепление трассы и проведение опрессовки
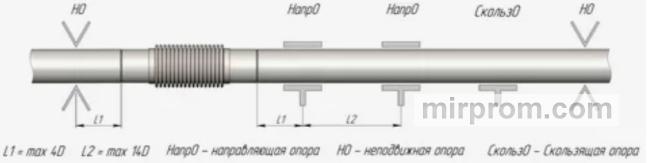
Расстановка скользящих и неподвижных опор
Правильный шаг крепления клеевых труб и установка П-образных компенсаторов спасают магистраль от деформации при перепадах температуры. Коэффициент линейного теплового расширения поливинилхлорида в 6–7 раз выше, чем у углеродистой стали: при нагреве жидкости на 20 °C прямой участок длиной 10 метров удлиняется более чем на 10 миллиметров.
Когда 30-метровую ветку намертво зажимают металлическими хомутами с резиновыми вкладышами, летом пластик выгибается дугой и вырывает анкеры из бетонной стены. Чтобы избежать этого, трассу делят на секции неподвижными опорами у тяжелой запорной арматуры, а на длинных пролетах монтируют П-образные компенсаторы.
Время выдержки перед запуском и гидравлические испытания
Соблюдать время полимеризации клея перед опрессовкой и порядок стравливания воздуха критически важно для выхода линии на расчетный режим. Полную прочность шов набирает только после полного выхода растворителя из глубины раструба.
На станции водоочистки под Казанью заказчик потребовал подать рабочее давление 8 бар через два часа после вклейки последнего отвода диаметром 160 мм. При заполнении контура три свежих муфты раскрылись под напором, а вынужденный простой линии и переборка узла обошлись подрядчику в 180 000 рублей.
При температуре воздуха +20 °C минимальная выдержка до испытаний составляет 24 часа для систем до 10 бар. Если в цеху прохладнее +10 °C или рабочее давление достигает 16 бар, паузу увеличивают до 48 часов. Систему заполняют водой медленно снизу вверх при открытых воздушниках в верхних точках, после чего плавно поднимают напор до испытательного и контролируют показания манометра.
испытательное давление = 1,5 × рабочее давление, но не выше номинала самого слабого фитинга
Проводить пневматические испытания сжатым воздухом вместо гидравлических категорически запрещено правилами безопасности эксплуатации полимерных трубопроводов. В отличие от несжимаемой воды, при разрушении недосохшего стыка сжатый воздух высвобождается взрывообразно с разлетом острых осколков пластика, что приводит к тяжелым травмам персонала.
Как решают задачу при разном бюджете
Сделать самому: где реально сэкономить
Самостоятельный монтаж клеевого трубопровода силами штатных слесарей оправдан на небольших ветках диаметром от 20 до 63 мм. На таких размерах один мастер физически успевает промазать детали и состыковать узел за 20–30 секунд без помощников.
Перед началом работ нужно подобрать комплектующие нужного сечения и толщины стенки на 6, 10 или 16 бар, изучив каталог напорных ПВХ труб под конкретное давление системы. На оснастке и химии экономить нельзя: для надежной стыковки стоит заранее выбрать клей и праймер для ПВХ в комплекте с натуральными кистями, заложив в смету от 2 500 рублей на небольшой узел.
Нанять частника: как проконтролировать скрытые работы
Контроль подрядчика при склейке напорных хлыстов и проверка валика клея ложатся на инженера заказчика, если к работе привлекают частную бригаду. Многие наемные сантехники привыкли собирать безнапорную канализацию на резиновых манжетах и не знают нюансов холодной сварки.
Главный визуальный маркер качества после сборки — непрерывный ровный валик клея по всей окружности раструба и видимая контрольная риска маркера у края фитинга. Если в квалификации исполнителей есть сомнения, разумно заранее прицениться к услуге шеф-монтажа и выезда инженера на первый день сборки и финальную опрессовку, заложив в бюджет от 15 000 рублей за рабочую смену специалиста.
Заказать под ключ у профильной компании
Проектирование и сборку промышленной линии под ключ с гарантией выбирают на ответственных объектах с диаметрами от 110 до 500 мм. Склейка крупных сечений требует синхронной работы двух монтажников с широкими кистями и применения рычажных натяжных устройств для доводки трубы в раструб.
Чтобы не рисковать остановкой производства и дорогостоящим оборудованием, безопаснее заказать монтаж промышленного трубопровода под ключ с гидравлическими испытаниями и официальным актом, ориентируясь на бюджет от 120 000 рублей за технологический узел. Профильный подрядчик закрывает весь цикл работ:
- Гидравлический расчет. Подбор сечений и химически стойких уплотнений для запорной арматуры под конкретную среду.
- Компенсация удлинений. Расчет теплового расширения трассы и расстановка неподвижных опор с компенсаторами.
- Сертифицированная поставка. Комплектация объекта трубами и фитингами с паспортами качества на всю партию.
- Официальная опрессовка. Проведение гидравлических испытаний с оформлением исполнительной документации.
- Договорная гарантия. Фиксация обязательств на герметичность всех клеевых соединений сроком от 24 месяцев.
Часто задаваемые вопросы (FAQ)
Через сколько часов можно подавать давление в склеенный трубопровод ПВХ?
Время высыхания клея для ПВХ труб перед подачей давления воды зависит от температуры воздуха и рабочего напора в магистрали. При температуре +20 °C минимальная выдержка перед опрессовкой составляет 24 часа для систем с напором до 10 бар. Если температура в помещении опускается ниже +10 °C или рабочее давление достигает 16 бар, время полимеризации увеличивают до 48 часов. Подавать напор через 1–2 часа после сборки запрещено, так как растворитель еще не вышел из глубины раструба и шов не набрал проектную прочность.
Можно ли склеивать напорные трубы ПВХ при отрицательной температуре?
Монтаж и склейка труб ПВХ зимой при минусовой температуре стандартными составами запрещены. На холоде активный растворитель не проплавляет полимер на нужную глубину, а на стенках детали образуется микроскопическая наледь или конденсат. Для проведения аварийных зимних работ вокруг стыка сооружают локальный тепляк, прогревают хлысты и фитинги строительным феном до +10...+15 °C и выдерживают собранный узел в тепле не менее 48 часов до полного испарения растворителя.
Чем отличается клей для напорного ПВХ от состава для канализационных труб?
Разница между клеем для напорных труб и безнапорной канализации заключается в химической формуле и вязкости состава. Клей для напорных магистралей содержит высокую концентрацию тетрагидрофурана и растворенной смолы поливинилхлорида, за счет чего глубоко диффундирует в стенки и заполняет технологические микрозазоры в конусном раструбе. Составы для безнапорной канализации имеют жидкую консистенцию и не способны удерживать постоянное внутреннее давление и гидроудары.
Как исправить течь в клеевом соединении после опрессовки?
Ремонт протечки клеевого стыка трубы ПВХ после испытаний требует полной переборки дефектного участка. Подмазывать текущий шов клеем снаружи или обматывать его герметизирующими лентами бесполезно — давление воды все равно выдавит состав. Единственный надежный способ ремонта заключается в остановке линии, полном сбросе давления, вырезании протекающего фитинга и вклейке нового фрагмента трубы с помощью двух ремонтных надвижных муфт или разборных соединений с накидной гайкой.
Какую максимальную температуру воды выдерживает клеевой трубопровод из ПВХ?
Максимальная рабочая температура жидкости для напорных труб из ПВХ составляет +45 °C при постоянной эксплуатации и до +60 °C при кратковременных сбросах. При нагреве рабочей среды выше +25 °C номинальное рабочее давление трубы снижается согласно понижающим температурным коэффициентам (например, при +40 °C труба на 16 бар безопасно держит около 9,5–10 бар). Для транспортировки горячих жидкостей с температурой от +60 °C до +95 °C применяют трубопроводы из хлорированного поливинилхлорида.