Каждый день промышленные предприятия сталкиваются с преждевременным износом крепежа, фильтров и соединительных швов из-за жесткого воздействия влаги и химикатов. Использование стандартного черного проката приводит к постоянным остановкам линий и дополнительным расходам на ремонт. Решить эту проблему раз и навсегда позволяет использование коррозионностойких длинномерных материалов круглого сечения. Применение жаростойкой высоколегированной нити гарантирует узлам долговечность, стабильность геометрии и абсолютную защиту от сквозной ржавчины.
Роль высоколегированного металлопроката в современном производстве
Обычный черный металл в условиях высокой влажности или контакта с химическими реагентами начинает разрушаться уже в первые месяцы эксплуатации. Предприятиям, стремящимся оптимизировать расходы на сырье и снизить процент брака, важно выгодно купить проволоку нержавейку напрямую у завода металлопроката, чтобы обеспечить деталям запас прочности на десятилетия вперед.
Легирование стали хромом и никелем полностью меняет ее внутреннюю структуру. На поверхности металла образуется тончайшая, но непрерывная оксидная пленка, которая не позволяет кислороду проникать вглубь материала.
Известен случай на химическом компеннате в Туле, когда замена крепежных шпилек из углеродистой стали на нержавеющие метизы калибра 4 мм позволила устранить аварийные остановки конвейера, которые до этого случались каждые две недели из-за разъедания резьбы парами соляной кислоты.
Специфика изготовления нержавеющей проволоки по ГОСТ
Производственный процесс требует жесткого контроля температурных режимов и геометрии по всей длине шнура. Любое отклонение от круглой формы приведет к заклиниванию расходника в подающем ролике сварочного полуавтомата или к обрыву на линии плетения сеток.
Термообработка и калибровка на протяжных станах
Изготовление коррозионностойкой нити базируется на сочетании технологий холодного проката и промежуточной термической обработки сырья. На первом этапе стальная катанка проходит через систему протяжных станов, где последовательно уменьшается ее поперечное сечение.
Затем заготовка подвергается калибровке, что позволяет получить строго круглое сечение диаметром от 0,8 до 5 миллиметра с минимальными допусками. Термообработка в защитной атмосфере снимает внутренние механические напряжения, возвращая металлу пластичность.
Классификация по маркам стали и типам поверхностей
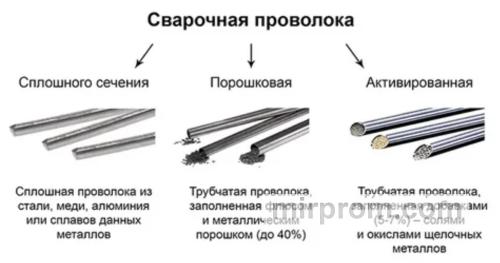
Российские промышленные предприятия опираются на жесткие требования ГОСТ 5632-2014 при подборе химического состава сырья. На рынке представлены три базовых типа длинномерного проката: легированная светлая, легированная омедненная и высоколегированная нержавеющая проволока.
Для ответственных узлов чаще всего выбирают аустенитные хромоникелевые марки ТС-1-12Х18Н10Т и Х-12Х18Н10Т, которые не теряют прочности при температурах до 600 градусов. Если требуется снизить себестоимость без потери антикоррозионных свойств, технологи рекомендуют оценить никель-сберегающую сталь AISI 201 или отечественные варианты ТС-1-12Х18Н9 и Х-12Х18Н9. Для работы в условиях экстремального нагрева незаменима жаростойкая хромистая марка Т-1-12Х13.
Форматы выпуска: катушки DIN против мотков
Крупные заводы поставляют продукцию в двух видах упаковки, ориентированных на разные типы промышленного оборудования. Тонкая микропроволока диаметром от 0.1 мм до 0.4 мм наматывается на пластиковые катушки стандартов DIN 160 или DIN 200, обеспечивая плавный сход нити без перехлестов. Более толстые калибры от 1.5 до 6.0 мм поставляются в плотных мотках весом до 80-100 килограмм, обернутых в водонепроницаемую бумагу.
Сферы применения нержавеющей проволоки в современной индустрии
Благодаря сочетанию гибкости, механической прочности и стойкости к окислению, этот металлопрокат используется как готовое изделие и как полуфабрикат для выпуска тысяч наименований продукции.
Листайте таблицу вправо ↔️
| Сфера применения | Рекомендуемые марки стали | Типичный диаметр (мм) | Проверочный столбец технадзора (контрольный параметр) |
| Сварка MIG/MAG | Св-06Х19Н9Т, Св-07Х25Н13 | 0.8 / 1.0 / 1.2 / 1.6 | Равномерность послойной намотки без перекрестных витков |
| Фильтры химпрома | ТС-1-12Х18Н10Т, AISI 304 | 0.12 / 0.20 / 0.35 | Точность шага ячейки и отсутствие подрезов проволоки |
| Пружины и тросы | Х-12Х18Н9, Св-20Х13 | 2.0 / 3.0 / 4.5 | Временное сопротивление разрыву после нагартовки |
| Армирование бетона | Т-1-12Х13, Св-12Х13 | 4.0 / 5.0 / 6.0 | Глубина сцепления с цементной матрицей при заливке |
Автоматическая и полуавтоматическая сварка MIG MAG
При сборке металлоконструкций из высоколегированных сталей стандартные углеродистые электроды использовать запрещено, так как шов мгновенно заржавеет. В качестве плавящегося электрода на полуавтоматах применяется специализированная сварочная нержавейка марок Св-06Х19Н9Т, Св-08Г2С-О или Св-10Х16Н25АМ6. Подача присадочного материала в зону дуги идет непрерывно, что гарантирует идеальную стабильность шва, отсутствие газовых пор и герметичность соединения под давлением.
Нефтегазовая и химическая промышленность
В этой отрасли длинномерный прокат служит основой для плетения прецизионных фильтровальных сеток. Они удерживают мелкодисперсные примеси при очистке сырой нефти, перекачке щелочей и сильных кислот. Проволока круглого сечения из стали Х-12Х18Н10Т не вступает в реакцию с агрессивными компонентами, предотвращая загрязнение технологических потоков продуктами окисления.
Тяжелое машиностроение и автомобилестроение
Заводы используют высоколегированную нить как сырьевой полуфабрикат для навивки пружин, плетения грузоподъемных канатов и гибких тросов управления. В автомобильной индустрии из нее изготавливают элементы крепления глушителей, внутренние каркасы катализаторов и сетчатые фильтры топливных насосов, работающих в постоянном контакте с агрессивным бензином или дизельным топливом.
Капитальное строительство и армирование
При возведении гидротехнических сооружений, мостовых опор и подземных паркингов стандартная арматура подвержена разрушению из-за грунтовых вод. Включение в бетонную матрицу толстой нержавеющей проволоки калибра 5 мм позволяет создать долговечный армирующий каркас. Такой фундамент не покроется внутренними трещинами от коррозии даже при постоянном подтоплении объекта.
Мебельное производство и приборостроение
В мебельном секторе из светлого полированного проката делают прочную фурнитуру, выдвижные корзины для кухонных гарнитур и каркасы дизайнерских стульев. Приборостроительные заводы закупают тонкие калибры для изготовления прецизионных осей, токопроводящих пружин и защитных кожухов датчиков, работающих на открытом воздухе.
Профессиональная обработка проволоки под требования заказчика
Покупать стандартные бухты с завода выгодно не всегда, так как конечному потребителю часто требуются прутки определенной длины или измененные механические свойства металла. Профессиональные сервисные металлоцентры выполняют три ключевые операции по доработке сырья.
- Изменение диаметра методом волочения. Позволяет уменьшить толщину исходной катанки до нужного микронного размера с одновременным повышением прочности за счет нагартовки.
- Подготовка мерных сварочных пружин и прутков. Высокоскоростные правильно-отрезные станки выпрямляют металл из бухты и рубят его на отрезки заданной длины с точностью до миллиметра.
- Послойная намотка на еврокатушки. Перемотка сырья со стокилограммовых мотков на компактные пластиковые кассеты DIN весом по 5-15 кг для прямой установки в бытовые и промышленные сварочные аппараты.
Перед оформлением оптового заказа инженеры рекомендуют использовать встроенный на сайте калькулятор расчета длины и веса проволоки, чтобы точно рассчитать предельную загрузку транспорта и не переплачивать за лишний тоннаж при доставке.
Как решают задачу при разном бюджете
Стоимость реализации проекта напрямую зависит от выбранного формата закупки, объема партии сырья и необходимости привлечения сторонних специалистов для обработки металла.
Сделать самому: где реально сэкономить
При минимальном бюджете небольшие мастерские закупают сырье в розницу в мотках и проводят правку и рубку вручную с помощью простейших механических приспособлений. Это позволяет избежать затрат на оплату станочных услуг металлоцентра. Однако метод подходит только для диаметров до 2 мм, так как выпрямить вручную толстый калибр марки Т-1-12Х13 без заломов физически невозможно.
Заказать обработку у частной мастерской: контроль качества резки
Для заготовки больших партий сварочных прутков иногда привлекают сторонних исполнителей со своим мобильным отрезным оборудованием. Главный риск здесь — использование неоткалиброванных станков, которые царапают защитный оксидный слой на светлой проволоке.
Необходимо проверять качество поверхности каждого прутка: на металле не должно быть продольных рисок, забоин и следов технологической смазки.
Заказать под ключ у профильной компании
Для крупных заводов единственно верным решением будет прямая работа с производственной компанией. Перед покупкой снабженцы могут удаленно узнать условия поставок, сравнить цены за кг в интернет-магазине и согласовать индивидуальные параметры намотки.
В этом случае клиент получает готовую к запуску на конвейер продукцию, сопровождаемую заводскими сертификатами соответствия ГОСТ и паспортами плавки на каждую партию товара. Доставку выполняют проверенные транспортные компании по всей территории России.
Часто задаваемые вопросы (FAQ)
Можно ли использовать обычную сварочную проволоку для соединения деталей из нержавейки?
Использовать стандартный углеродистый расходник категорически запрещено. В зоне термического воздействия легирующие элементы основы перемешаются с углеродом присадки, что приведет к межкристаллитной коррозии и шов лопнет при первой же нагрузке.
Чем отличается светлая нержавеющая проволока от омедненной?
Светлая нить проходит финальную термическую обработку в вакууме или водородной среде, сохраняя естественный серебристый цвет стали. Омедненное покрытие наносится на легированные марки для улучшения электрического контакта в сварочной горелке и снижения разбрызгивания металла.
Какая марка стали лучше всего подходит для работы в морской воде?
Для постоянного контакта соленой воды и хлоридов рекомендуется выбирать высоколегированные аустенитные стали с обязательным добавлением молибдена. Из стандартного ассортимента хорошую стойкость покажет стабилизированная титаном марка ТС-1-12Х18Н10Т.